


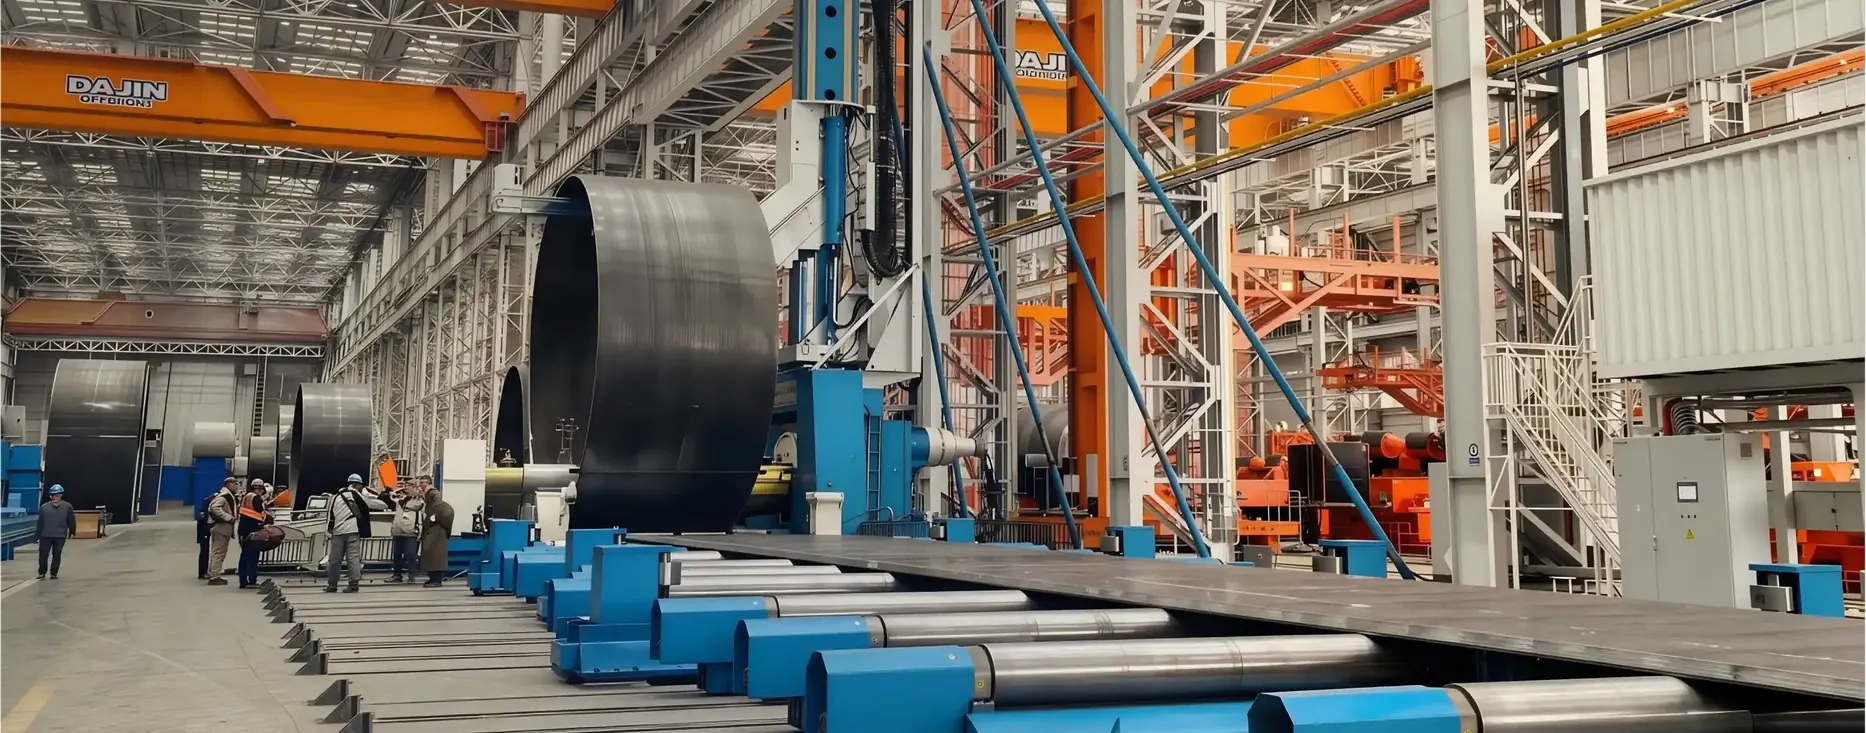
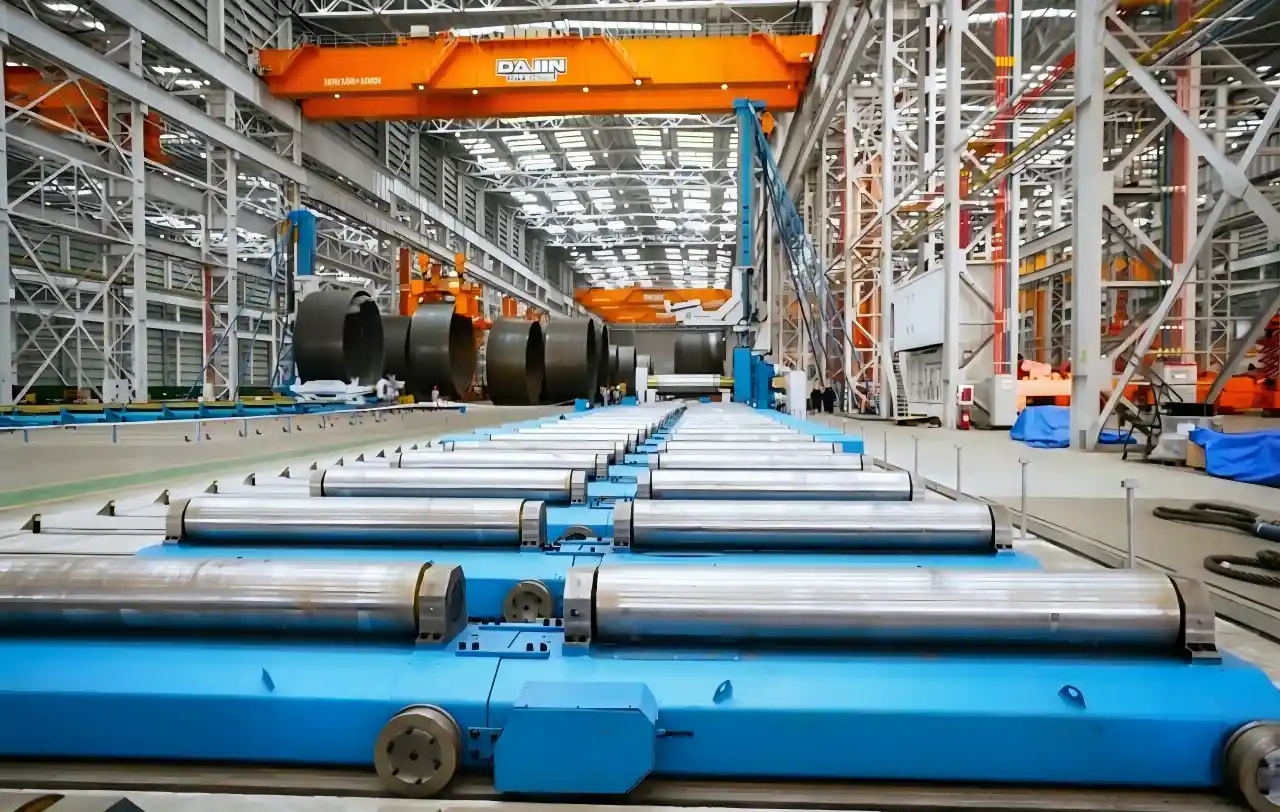
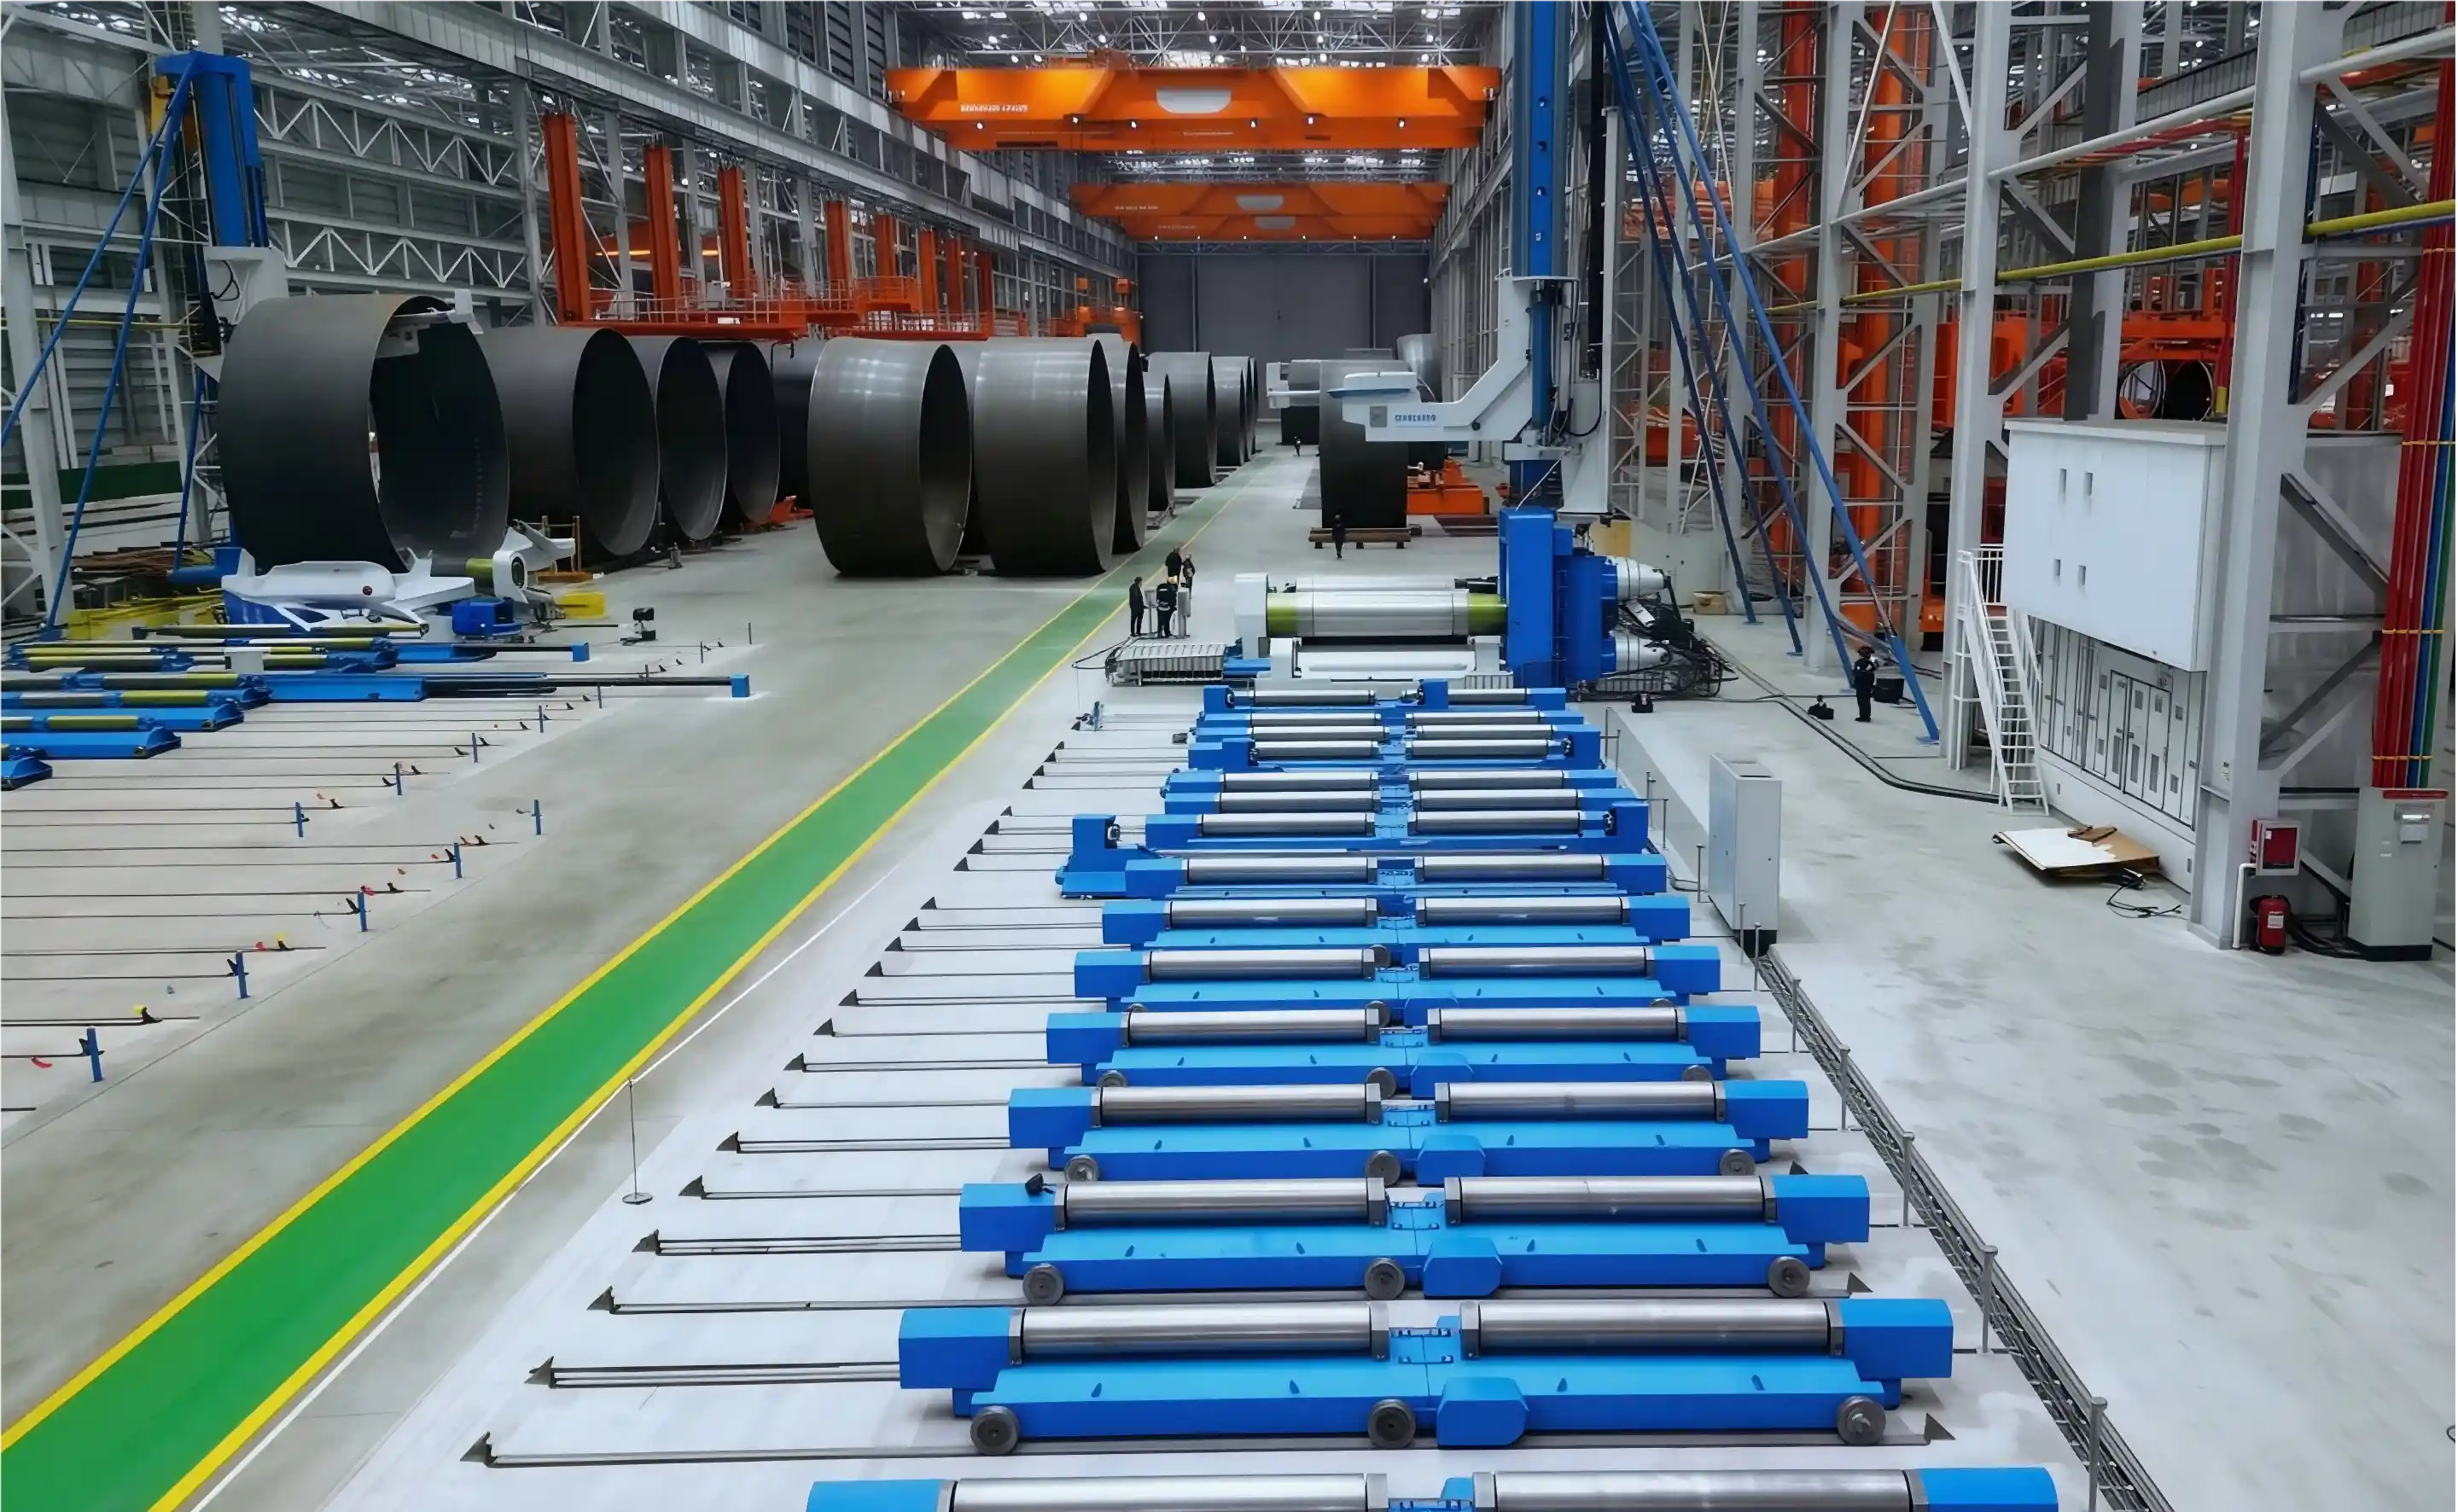
يمكن لمشغل واحد إكمال مكون برج رياح كامل كل 20-30 دقيقة (بما في ذلك اللحام الخفيف). يمكّن من إنتاج مستمر على 2-3 دورات. يقلل تقليل وقت الدورة القيادي في الصناعة السعة إلى 200+ برج كامل سنوياً لكل جهاز.
Two independent lower rollers, each with dedicated hydraulic positioning. Creates flexible geometric adaptation for both symmetrical and eccentric fan blade sections—critical for tapered tower geometry.
Upper bearing seat features integrated cone-blocking mechanism. Achieves 30° standard cone angles with load capacity at 50% machine rating. Eliminates need for separate cone-rolling equipment, reducing floor space 35%.
مراقبة الانحراف متعدد النقاط في الوقت الفعلي عبر عرض اللوحة بأكمله. يحافظ تعديل السيرفو التلقائي على تحمل مستوى ±2 مم حتى مع أحمال لوحات سميكة 50 مم—ضروري لأقسام قواعد البرج التي تتطلب محاذاة سلسلة دقيقة.
CNC pre-programs تخزن جميع قوالب أنماط أبراج الرياح. يختار مشغل نوع البرج من قائمة منسدلة؛ يعدل الجهاز تلقائياً الضغط والسرعة والشكل الهندسي. يلغي أخطاء الحساب اليدوية، يقلل وقت التدريب 60%.
الموضع المنسق مع محطة اللحام اللاحقة. ينقل المكون المكتمل مباشرة إلى قاعدة اللحام دون إعادة وضع—يوفر 8-10 دقائق لكل قطعة، يحسن محاذاة اللحام بـ ±1 مم.
تستخدم الآلة لفات سفلية هيدرولية مزدوجة مع تموضع أفقي مستقل. يتحرك كل لف عبر صمام نسبي مخصص يُسيطر عليه بخوارزميات PLC المُعدّة خصيصًا لأقسام القرون المخروطية لبرج الرياح.
المقاييس الدقيقة:تحمل القطر: ±3 مم في القاعدة، ±2 مم في المقطع الوسط | تحمل زاوية القرون: ±0.5° | بيضاوية (خارج الدائرية): ≤1.5% من القطر
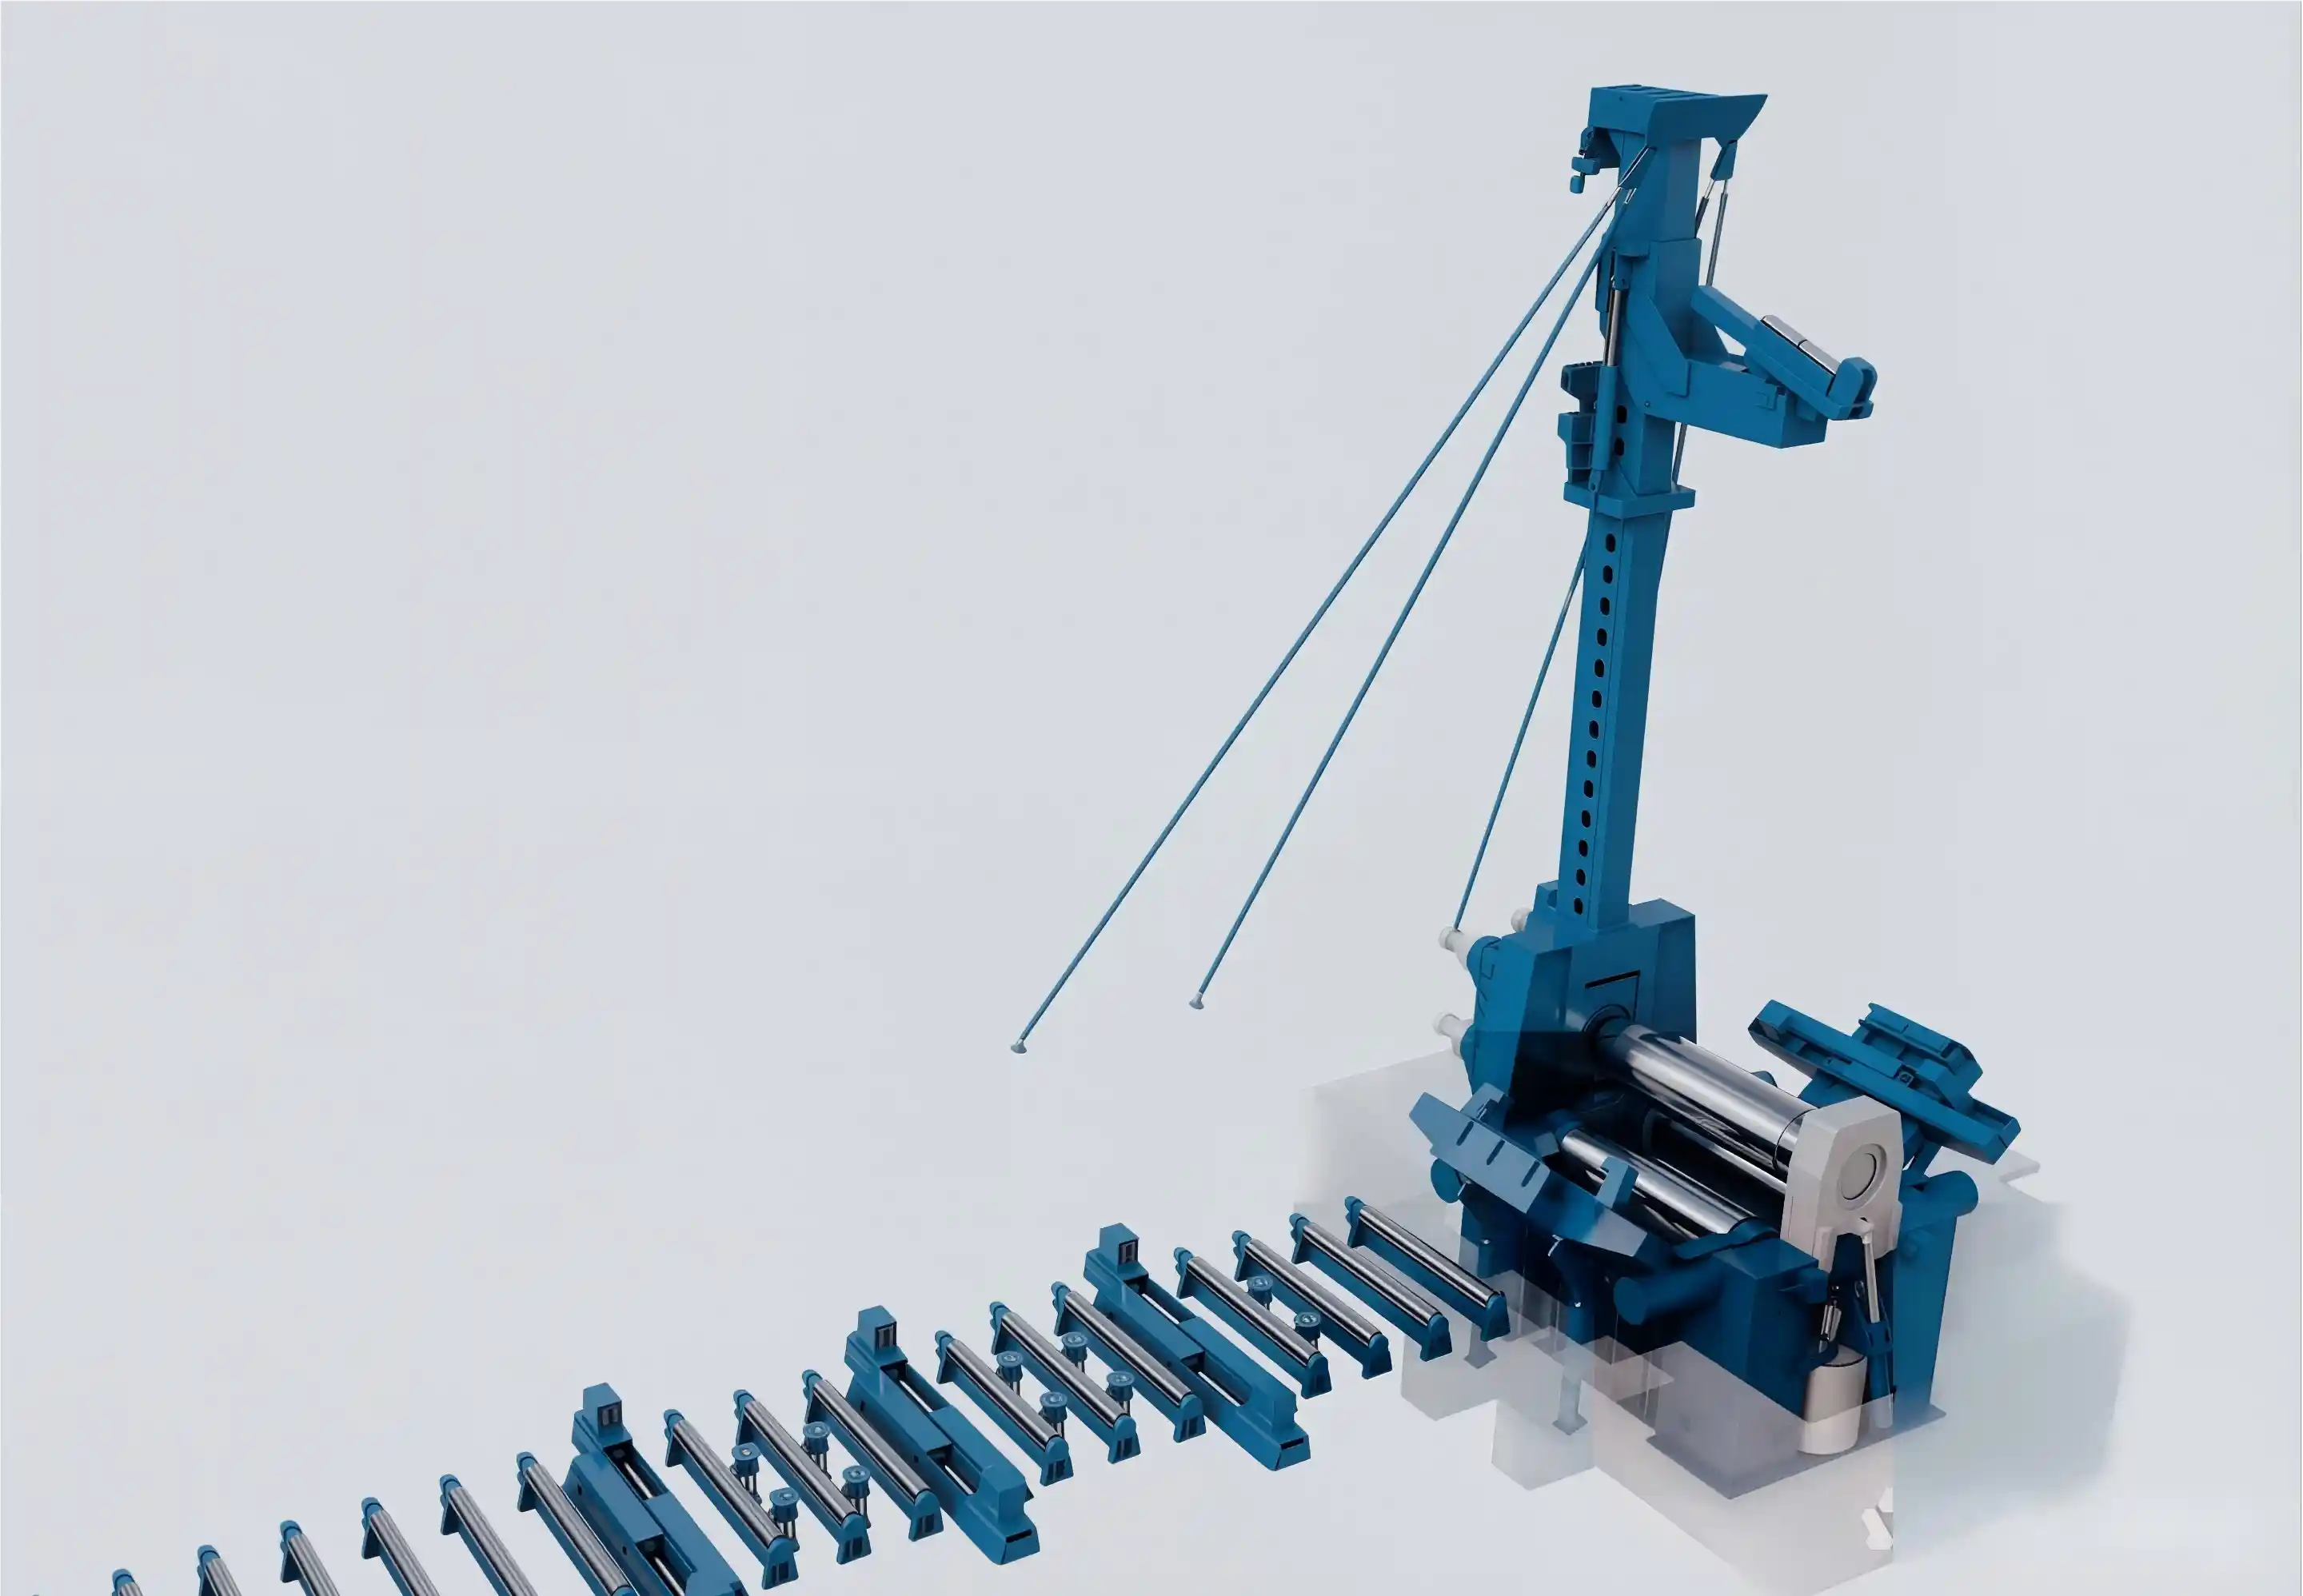
آلية انحدار متخصصة على مقعد البيارين المنخفض تتكيف مع اللف اللامتماثل. كتل انحدار متكاملة تمنع انحراف زاوية القرون غير المرغوب أثناء اللف تحت ضغط عالي.
تطبيق برج الرياح:يمكن الانتقال بسلاسة من قسم القاعدة الأسطواني إلى القسم العلوي المخروطي. إنتاج مخروط ذو فوهة صغيرة بدون معدات ثانوية.
يتطلب مادة برج الرياح (قياس 345/420 من الفولاذ عالي القوة) إدارة ضغط متقدمة لمنع العيوب السطحية مع تحقيق التقارب المستهدف.
التوافق المادي:Q345: 40-60 ميجا باسكال | Q420: 50-75 ميجا باسكال | API 5L X65: 30-50 ميجا باسكال
تحتوي قاعدة البيانات المثبتة مسبقاً على أكثر من 50 ملف تعريف لأبراج الرياح المعياري، تغطي نماذج توربينات 1.5MW-5.0MW من الشركات الرئيسية (فيستاس، جي إي، سيمنز جيمزا، معايير NREL).
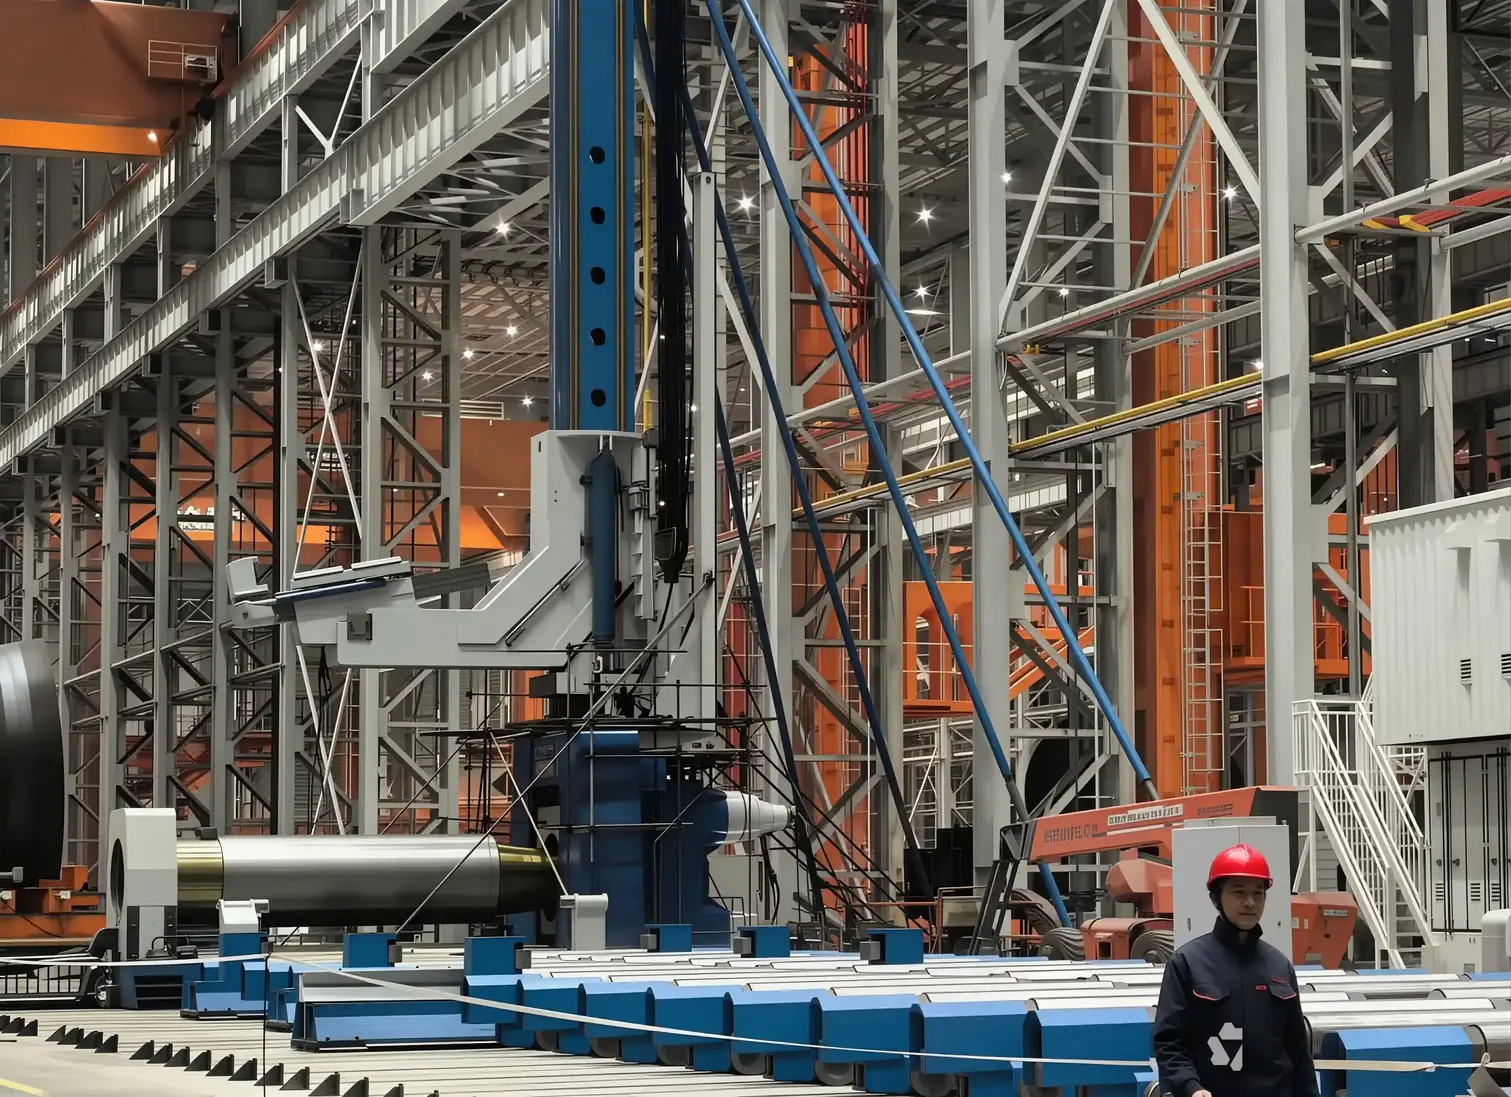
ألواح من الفولاذ عالي القوة (Q345)، مع تصميم خالٍ من الإجهاد. تخطيط العارضة الأفقية يسمح بعرض لوحة 3500 مم. الانحراف الجانبي أقل من 0.5 مم تحت الحمل الكامل 4000 طن.
أسطوانات مصقولة 42CrMo مع دفع هيدروليكي للأسطوانة السفلى المزدوج. محركات هيدروليكية SAI/Parker مخصصة مع تروس كوكبية، ارتداد أقل من 3 دقائق قوسية.
مضخة متغيرة الحركة بزاوية الرفرف (80-140 سم³/دورة). 2×20 لتر متراكم لإعادة الوضع السريع. مصفوفة صمامات متناسبة، تخفيف الضغط 250 بار.
سيمنز S7-1200 PLC مع إدخال أمان متكرر. شاشة لمس ملونة بحجم 7 بوصات، لغتان صينية/إنجليزية. خمسة مقاييس LVDT لتغذية الموقع.
| النموذج | عرض الصفيحة (ملم) | نطاق السمك (مم) | القدرة (T) | قوة المحرك الرئيسي (كيلو واط) | سرعة اللف (م/دقيقة) | نطاق زاوية الرأس | الأبعاد L×W×H (مم) |
|---|---|---|---|---|---|---|---|
| EZW11S-30×3500 | 3500 | 20-30 | 2500 | 37.5+15 | ٢٫٠-٤٫٥ | 15-30° | ٦٢٠٠×٣٥٠٠×٢٨٠٠ |
| EZW11S-40×3500 | 3500 | ٢٥-٤٠ | 3500 | ٤٨+١٨٫٥ | ١٫٨-٤٫٠ | 15-30° | ٦٨٠٠×٣٥٠٠×٢٩٠٠ |
| EZW11S-50×3500 | 3500 | ٣٠-٥٠ | ٤٥٠٠ | 52+22 | 1.5-3.5 | 15-35° | 7200×3500×3200 |
| EZW11X-60×3500 | 3500 | 40-60 | 6000 | 60+30 | 1.2-3.0 | 20-40° | 7800×3700×3500 |
أجب على بعض الأسئلة السريعة لمساعدتنا في توصية أفضل آلة لثني الألواح المناسبة لتطبيقك.
الصلب عالي القوة للرياح من نوع Q345، Q420. سُمك 20-50 مم، قطر 3500-4500 مم. المتطلب الحاسم: دقة قطر الفلنجة القاعدية ±3 مم.
مواد Q345, Q420. سمك 15-40 مم، قطر 2800-3500 مم. المتطلب الحرج: انحراف طولي ≤1.5%، محاذاة اللحام ±2 مم.
مواد Q345, Q420, 16Mn. سمك 12-35 مم، زاوية مخروطية 15-30°. المتطلب الحرج: زاوية مخروطية متسقة ±0.5°.
مواد Q345, Q420. سمك 8-20 مم، قطر 2500-4000 مم. المتطلب الحرج: مدورية ±1 مم.
Q345 + تغليف مركب. سمك الفولاذ 15-30 مم، قطر 2000-3500 مم. المتطلب الحرج: إنهاء السطح للصميم المركب.
مواد Q345, 16Mn عالية القوة لثقوب البراغي. سمك 25-50 مم، قطر 3000-4200 مم. المتطلب الحرج: مستوى سطح الفلنجة ±2 مم.
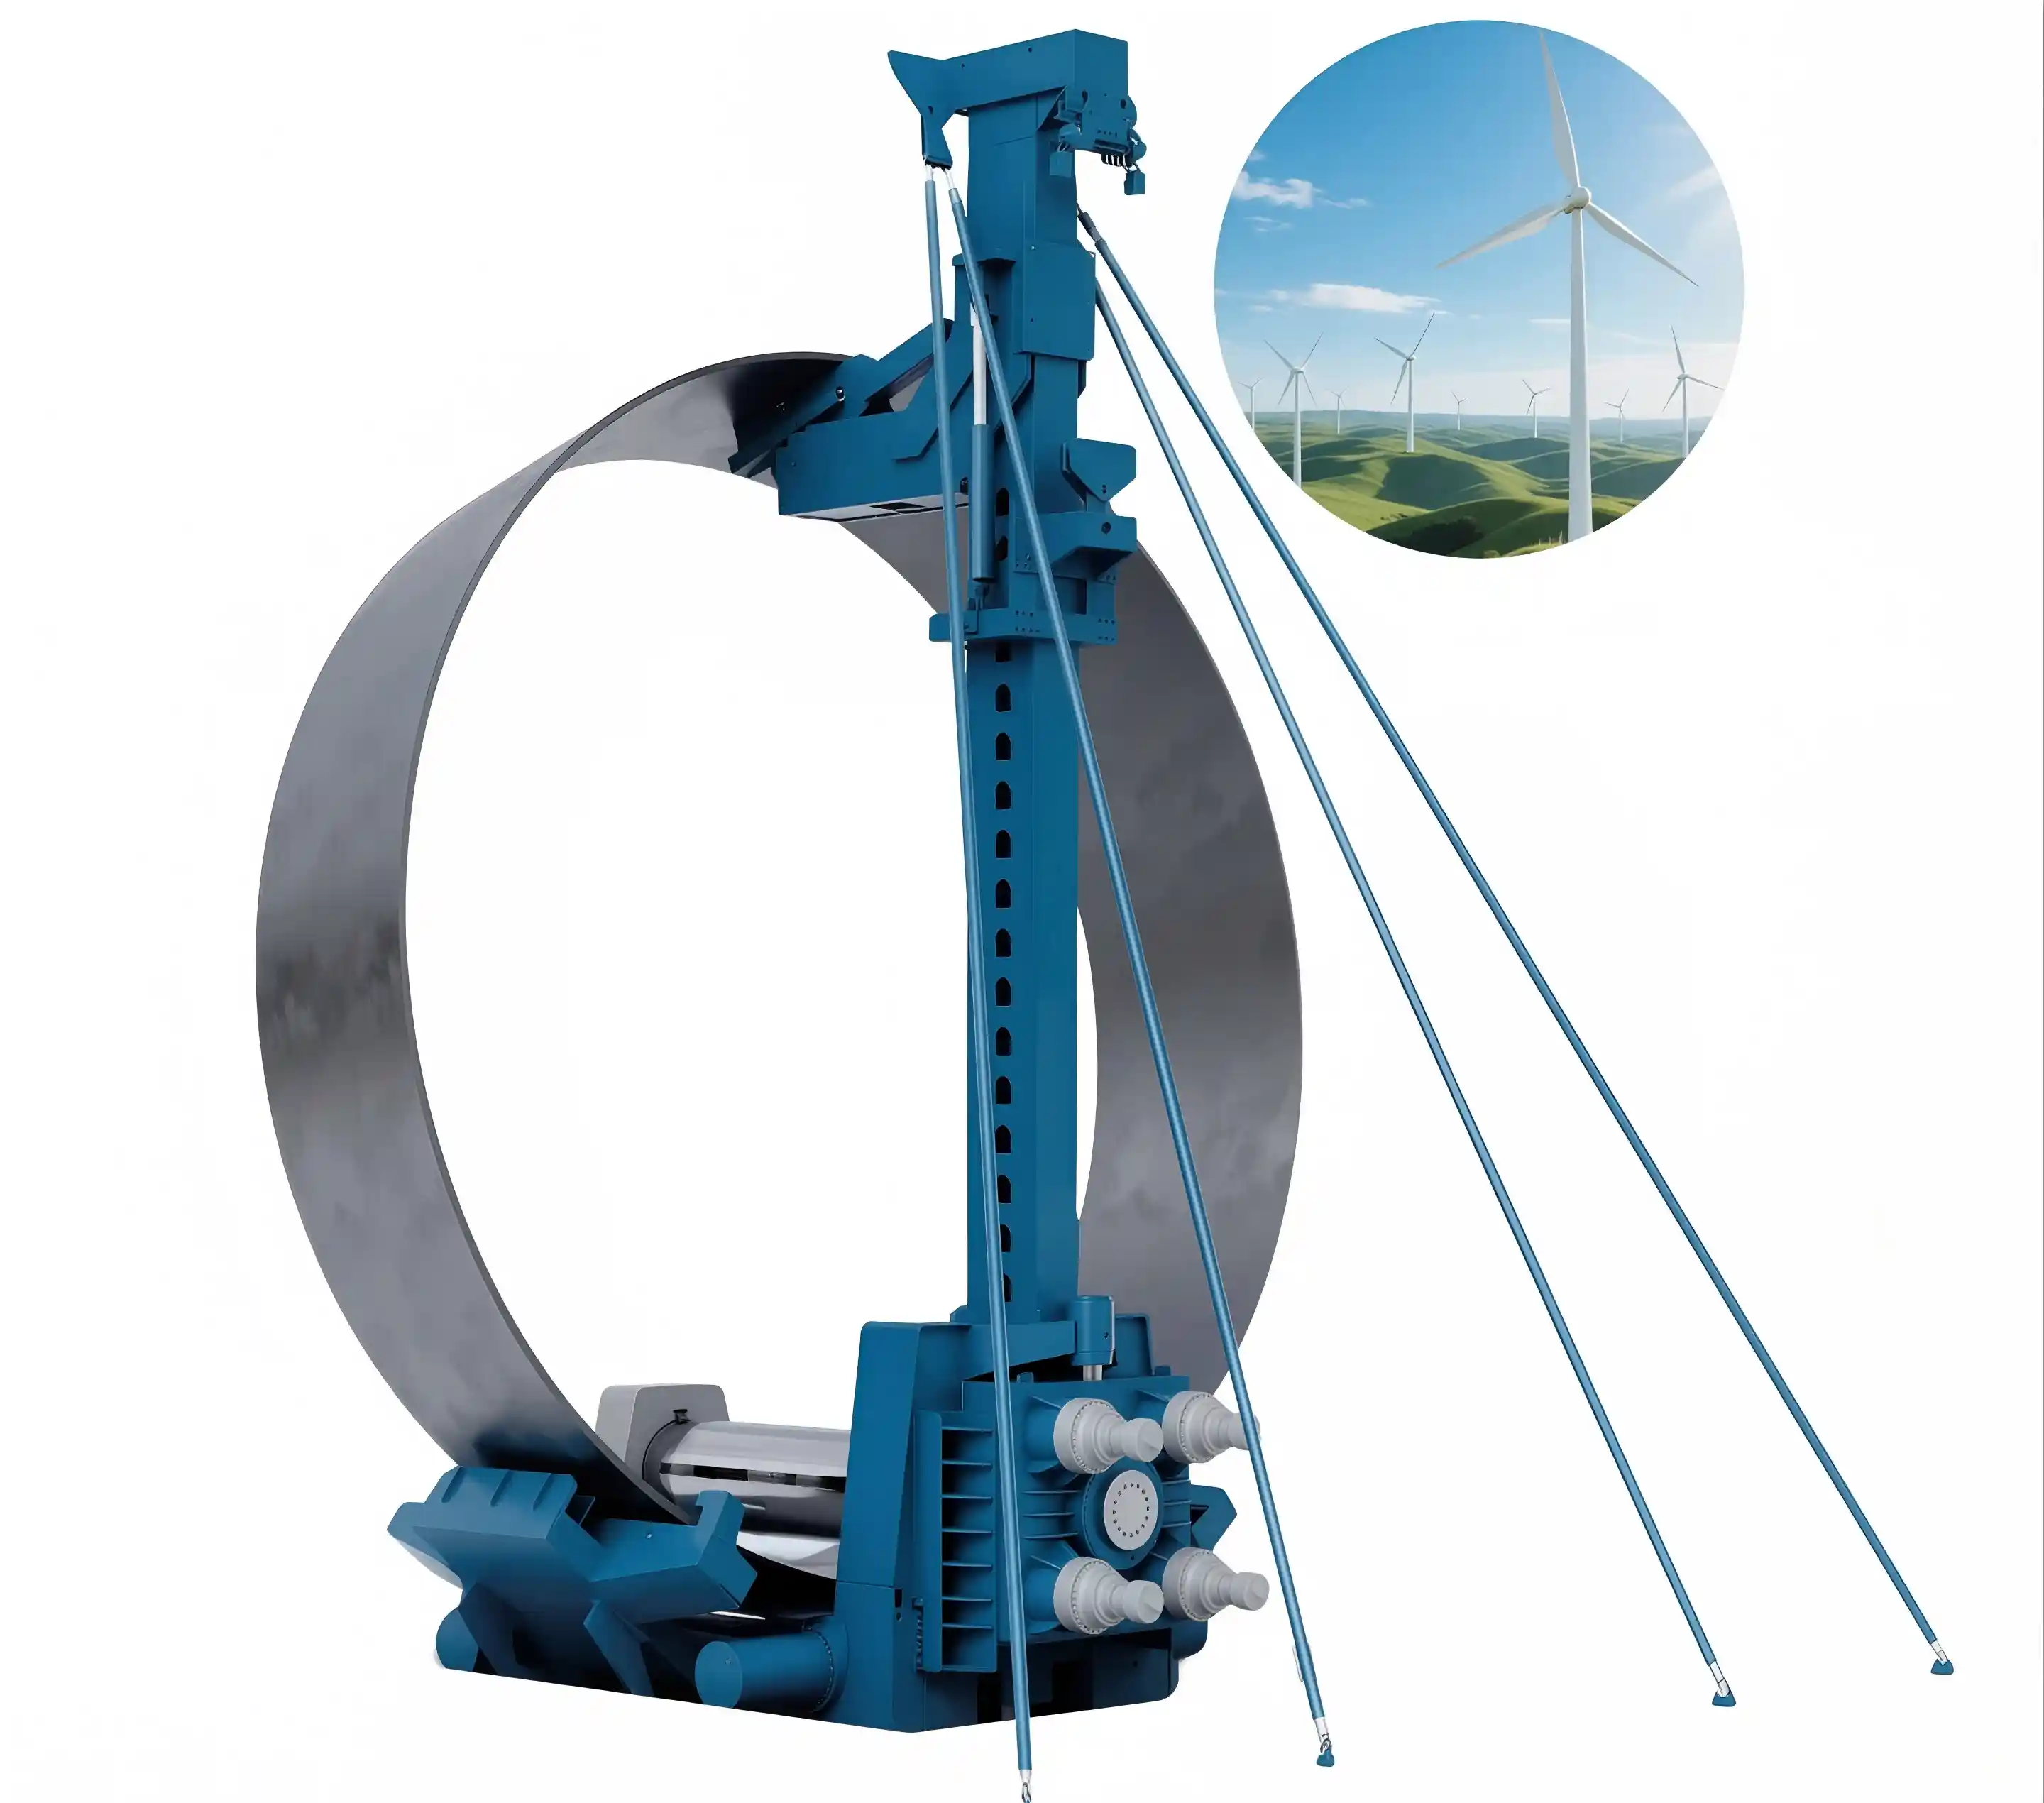
التحدي:الآلات ذات الهندسة الثابتة السابقة تتطلب تغيير الأدوات لمدة 45 دقيقة. نقص الإنتاج عند 120 برج/سنة مقابل أكثر من 180 طلب.
الحل:نشرت EZW11S-50×3500 مع أكثر من 50 ملف تعريف مسبق البرمجة لأبراج الرياح.
النتيجة:حققت 210 أبراج/سنة (+75%)، وقت الإعداد 45 دقيقة → 2 دقيقة، معدل إعادة العمل 8% → 1.2%.
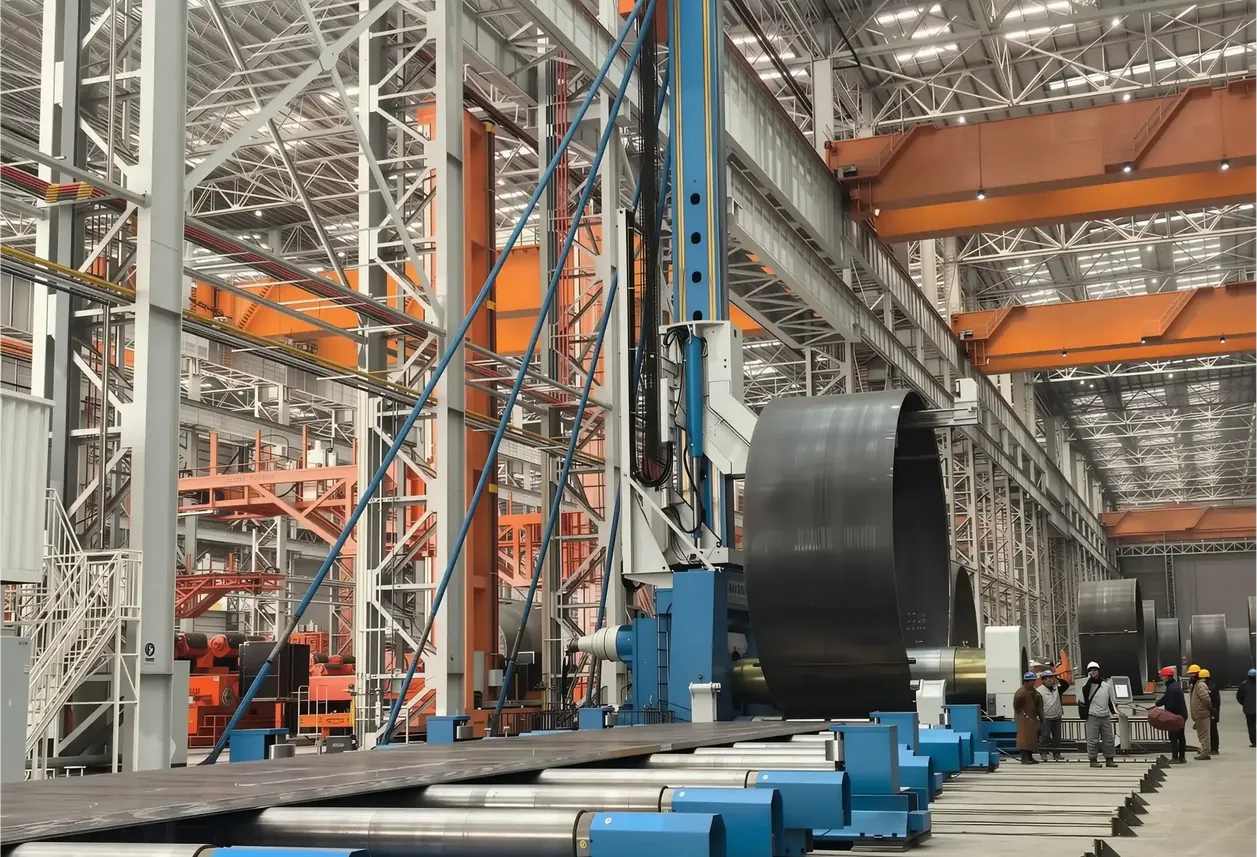
التحدي:الأقسام المخروطية من الأبراج تتطلب آلة لف المنحدر المنفصلة المخصصة. قيود المساحة حدت الإنتاج إلى 150 برج/سنة.
الحل:ثبتت EZW11X-60×3500 مع نظام المنحدر المتكامل.
النتيجة:ألغت مساحة 250م²، توسعت إلى 280 برج/سنة، تغير زاوية المنحدر ±2° → ±0.3°.
التحدي:موردو الأبراج يتلاعبون بطلبات OEM متعددة. الإعداد اليدوي 20-30 دقيقة لكل تغيير.
الحل:قامت بتوحيد جميع 15 مصنع مورد على منصة EZW11S-40×3500 مع مكتبة قوالب عالمية.
النتيجة:تبديل قياسي لمدة 2 دقيقة، 504 أبراج إضافية سنويًا على نطاق الصناعة.
التحدي:تطلبات أبراج الرياح البحرية فرضت تحملات فائقة الدقة. معدل الرفض السابق 12% تسبب في تأخير المشروع.
الحل:نشرت EZW11X-60×3500 مع قياس ليزر متكامل + برمجيات SPC.
النتيجة:معدل الرفض 12% → 0.3%، نجاح المرور الأول 99.7%، تقديم جدول زمني للمشروع بـ 3 أشهر.
يمكن لف برج كامل بـ3 أجزاء (قاعدة + منتصف + عليا) في حوالي 5-6 ساعات، بما في ذلك وقت إنتاج 20-30 دقيقة لكل قسم بالإضافة إلى التبديل. مع اللحام التكميلي مدمج في السلسلة، يصل وقت دورة البرج الكلي إلى 7-8 ساعات.
تخزن الآلة أكثر من 50 ملف تعريفي للبرج مسبق البرمجة يغطي أنظمة OEM الرئيسية (نطاق 2.0-5.0 ميجاواط). يختار المشغل من قائمة المنسدلة لـ HMI؛ يحسب CNC تلقائيًا المسافة المركزية والضغط والسرعة وزاوية الركن. تخصيص ملفات جديدة يأخذ أقل من 10 دقائق.
القدرة القياسية هي زوايا مخروطية 15-30 درجة عند التقييم الكامل للآلة يمكن توسيع النطاق حتى 40-50 درجة عند 50% من سعة التحميل تتطلب الزوايا الكبيرة هيكل دعم ثانوي للامتثال للأمان
يتم الحفاظ تلقائياً على توازن التدفق بنسبة ±5% بين اللفات عبر صمام مقسم التدفق حساسات الضغط تراقب كل منها بشكل مستقل يُفعل إنذار PLC إذا تجاوز الانحراف ±50 بار هذه الدقة تضمن أن يظل الشكل البيضاوي ضمن تحمل 1.5% لأقسام قطر 3500 مم
نعم، يلف الجهاز الحلقة الزنجارية. يتم إجراء حفر وخيطة فتحات البرولت فيما بعد على مركز التصنيع بالكمبيوتر—خارج نطاق اللف. يضمن الجهاز تسطح سطح الحلقة الزنجارية ±2 مم، وهو أمر حاسم لدقة التنقيب.
الأساسي: Q345، Q420 (صلب عالي القوة بدرجة الرياح). كما أنه متوافق مع 16Mn، A36، API 5L X65. يقوم الجهاز تلقائيًا بتعديل ملف الضغط بناءً على اختيار صلابة المادة على HMI.
برامج CNC تخزن قطر الانتقال؛ يميل الجهاز تدريجيًا الجالير الخلفي مع تقدم اللف. يختار المشغل "نقطة بدء الجزيرة" (مثال: عند طول لف 2000 مم)؛ يزيد المحرك الحسي تدريجيًا زاوية الميل من 0° إلى الهدف خلال 500 مم التالية، مما يخلق انتقالًا سلسًا.
التكامل القياسي: محطة لحام الخطوات الآلية (مقبس اللحام يقبل تحمل ±2 مم). اختياري: نظام قياس بالليزر يغذي بيانات القطر/الانحراف إلى MES؛ محطة تلميع الثقب الداخلية لتنعيم الجناح الداخلي.
250-300 ساعة تشغيل (عادة 6-8 أسابيع عند إنتاج ورديات 2-3). الخدمة تشمل: تغيير زيت الهيدروليكي والفلتر، إعادة تشحيم البيارينغ، معايرة صمام الضغط، فحص مجموعة الختم. يأخذ الـ PM الكامل 10-12 ساعة.
التكوين القياسي هو اللف البارد (حد أقصى للمناخ 50°C). متغير اللف الساخن متوفر للتطبيقات المتخصصة. تصنيف درجة الحرارة: الجالات تعمل باستمرار حتى 100°C (لللف الدافئ عند 60-80°C). اتصل بهندسة EZHONG للمواصفات الخاصة باللف الساخن فوق 150°C.
نعم. تم تمكين اتصال إيثرنت/RS-485. البيانات القياسية المصدرة: نموذج الأبراج، المادة، السمك، الوقت، معرف المشغل، منحنى الضغط، قياسات القطر، حالة النجاح/الفشل. الهندسة المتكاملة عادة 1-2 أسابيع.
تتضمن التدريب الميداني لمدة يومين: بدء وإيقاف الآلة، تشغيل وحدة التحكم الهيومن إنترفيس (HMI)، اختيار الملف الشخصي، التنبيه الأساسي للأعطال، الصيانة الوقائية. يمكن للمشغلين المعتمدين إنتاج 95% من ملفات تعريف الأبراج القياسية بشكل مستقل خلال الأسبوع الثاني.
نعم. حزمة المراقبة السحابية الاختيارية. بيانات الضغط والحرارة ووقت الدورة في الوقت الفعلي يتم بثها إلى بوابة خدمة EZHONG. يصدر التنبيهات التنبؤية قبل 2-4 أسابيع من فشل المكونات (85% دقة). تقلل المعالجة عن بعد متوسط وقت التوقف بنسبة 60%.
| ملحق | وقت التسليم | وظيفة | قيمة خاصة بأبراج الرياح |
|---|---|---|---|
| محطة لحام الخياطة المتكاملة | 12 أسبوع | لحام الخياطة التلقائي مباشرة بعد اللف | يلغي الخياطة اليدوية؛ -45 دقيقة لكل برج؛ محاذاة الخياطة ±1 مم |
| نظام قياس خطي بالليزر | 10 أسابيع | ردود فعل مباشرة للقطر والشكل البيضاوي أثناء اللف | يلتقط العيوب أثناء الإنتاج؛ يمكّن تصحيح الضغط التلقائي؛ جودة المرور الأولى 98% |
| برمجيات التحكم في العمليات الإحصائية (SPC) | 6 أسابيع | تتبع مقاييس الجودة؛ توليد تقارير الاتجاهات | يسمح بالتعديلات التنبؤية؛ يقلل إعادة العمل بنسبة 70%؛ يولد شهادات الجودة |
| منصة التحميل التلقائي للصفائح | 8 أسابيع | تغذية مدفوعة بالمحرك مع محاذاة تلقائية ±5 مم | -30 دقيقة من التعامل اليدوي لكل وردة عمل 8 ساعات؛ يقلل إرهاق المشغل |
| ناقل الأقسام العلوية | 10 أسابيع | ناقل متحرك يربط لفة بالمحطة اللحام الجزئي | يحذف حركة الأقسام اليدوية؛ يمنع الأضرار |
| توسعة مكتبة قوالب التصميم | 4 أسابيع | أكثر من 30 نموذجاً إضافياً خارج الـ50 القياسية | يدعم نماذج OEM الإقليمية، تطبيقات الترقية |
| وحدة تحكم CNC ذات مخرجين مزدوجين | 8 أسابيع | يتحكم في آلة اللف + روبوت اللحام اللاحق | إنتاج متزامن؛ بدء روبوت اللحام التلقائي |
| مثبت رفع معدات متنقل | 6 أسابيع | مشابك رفع موحدة لأقسام الأبراج المكتملة | -5 دقائق من التجهيز اليدوي لكل قسم؛ يمكن اللوجستيات الآلية |
| حزمة تكوين اللف الساخن | 10 أسابيع | أسطوانات محدثة، تبريد زيت محسن، أغطية معزولة | يتيح اللف الدافئ/الساخن (حتى 200°C) للسبيكات المتخصصة |
| التصحيحات البعيدة والصيانة التنبؤية | 6 أسابيع | مراقبة السحابة، التنبؤ بالفشل باستخدام الذكاء الاصطناعي التعلم الآلي | يمنع 80% من توقف الطوارئ؛ استبدال المكونات بشكل استباقي |