


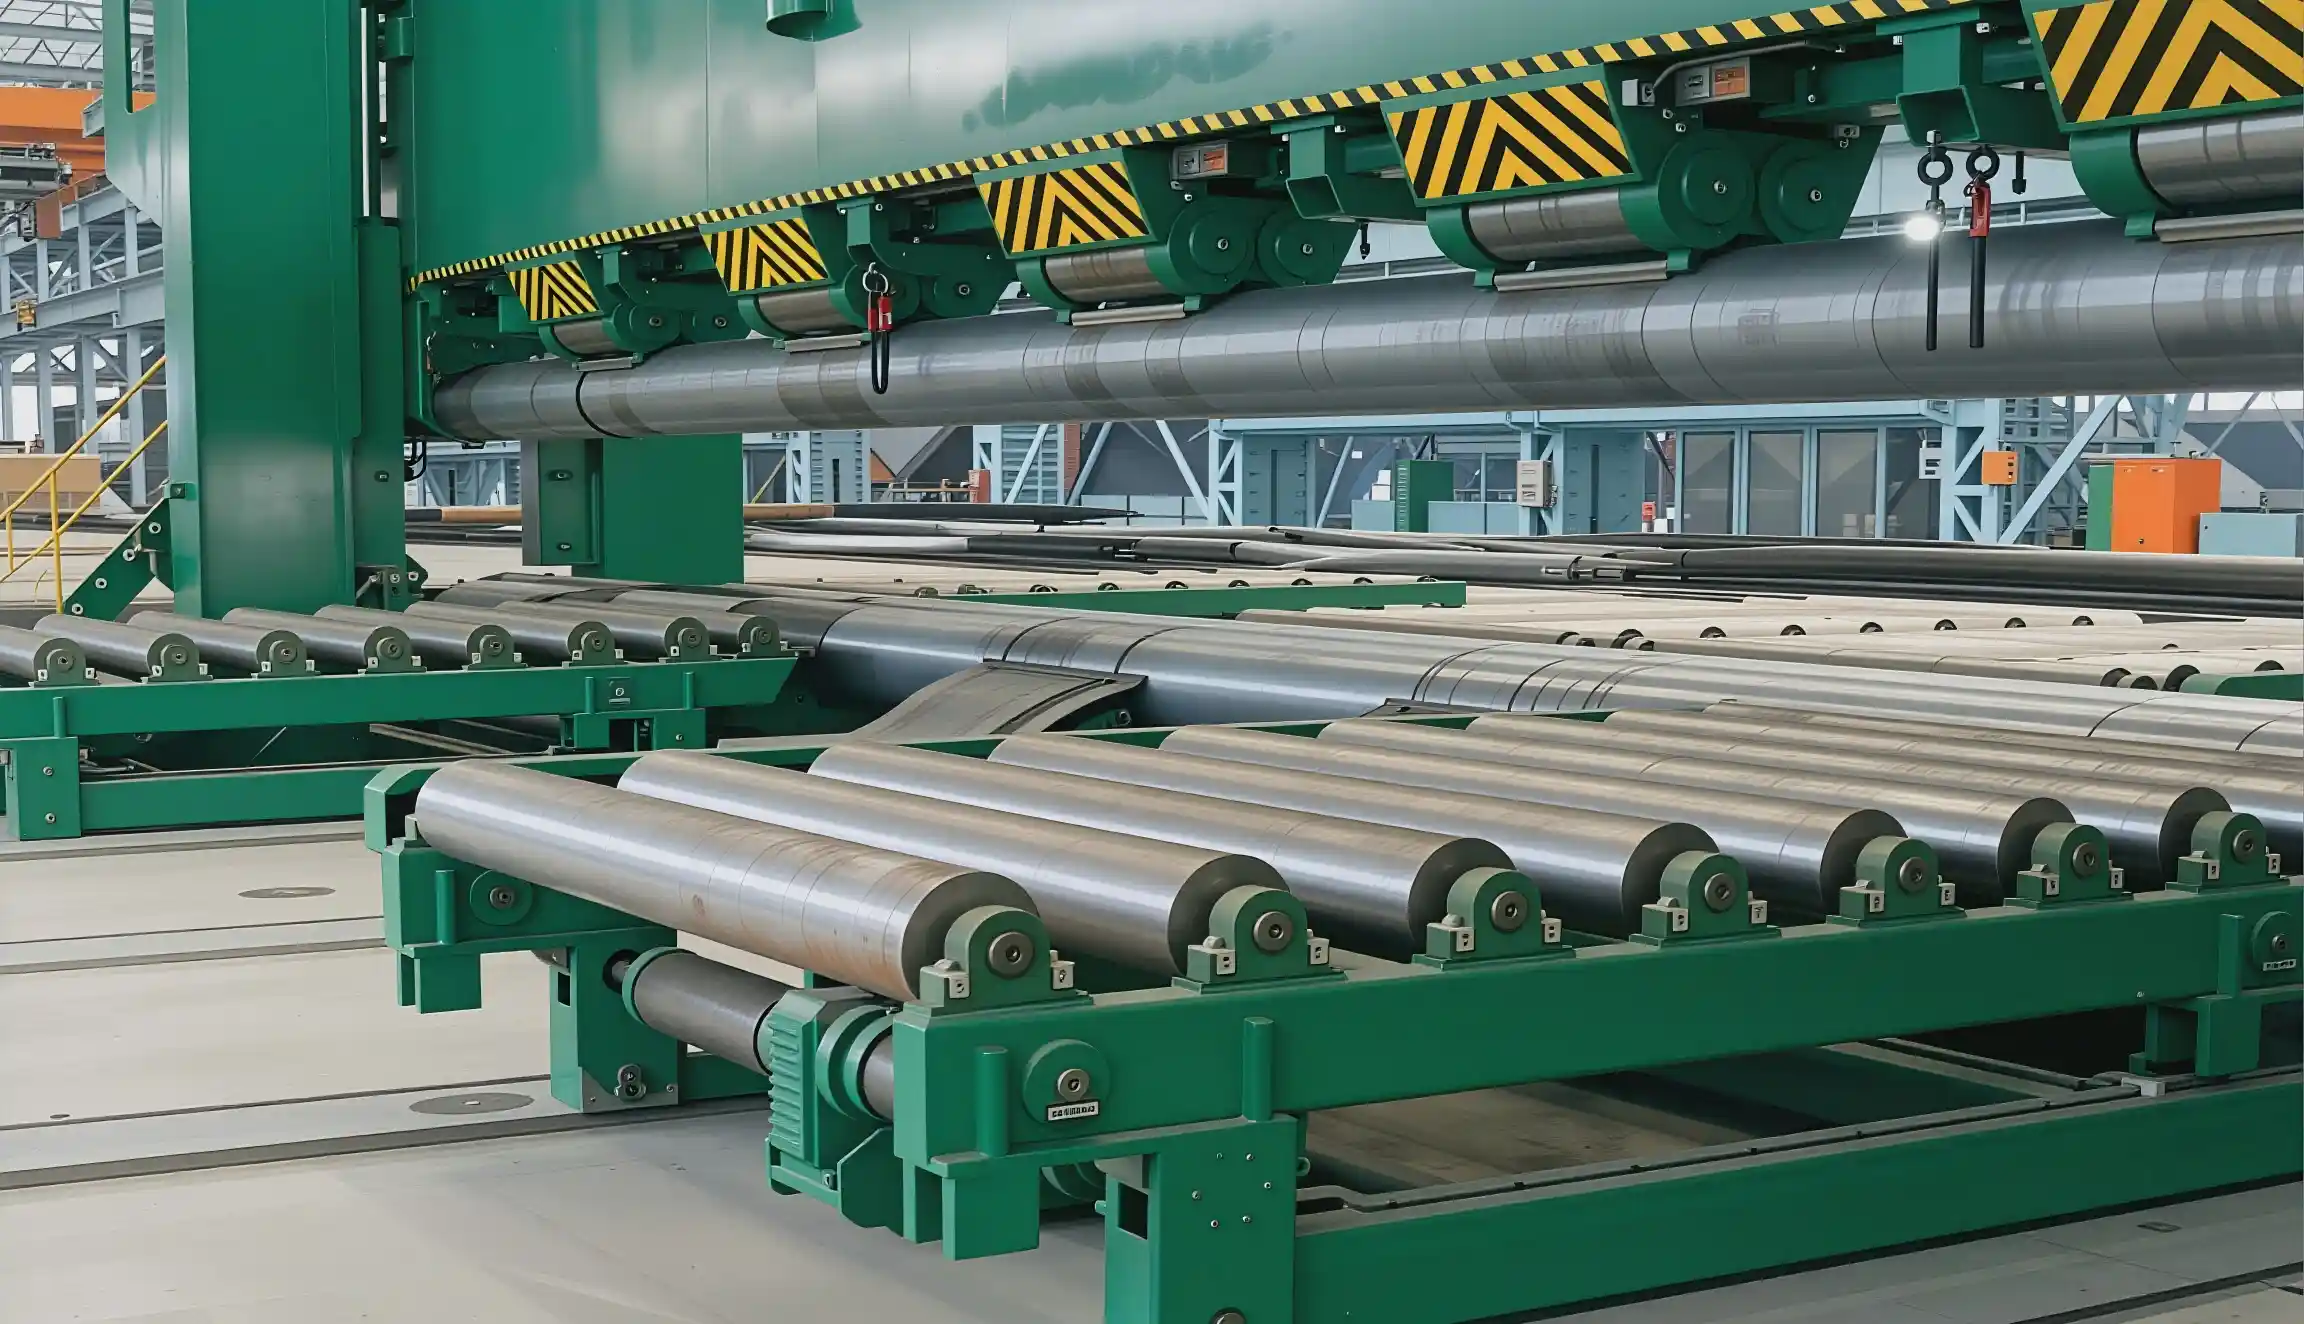
كل لفة سفلية مدفوعة بمحرك كهربائي أو هيدروليكي منفصل مع معدل مستقل. يلغي التداخل الميكانيكي بين المحاور، مما يمدد عمر اللفة ويحسن جودة سطح العمل بـ 60% مقارنة بأنظمة الدفع الواحد.
يتسع التباعد المتعدد بين اللفات السفلى لأشعاعات الطي المتنوعة وسمك الألواح. يمكنها إنتاج أقسام أسطوانية وملفات معقدة غير مركزية على آلة واحدة—أساسي لبناء هيكل السفن.
تحريك اللفة السفلية أفقياً عبر النقل الميكانيكي (مخفض الديدان + وصلة مشتركة) يضمن التنسيق دون تعقيدات الترتيب الهيدروليكي. التصميم الميكانيكي المقفل يمنع التحرك غير المقصود لللفة أثناء اللف تحت ضغط عالي.
تركيبات اللف الداعمة متعددة النقاط بتحكم صمام نسبي تتعويض الثني الأفقي والسفلي تلقائياً تحت التحميل. تحافظ على الاستقامة الخطية ±1.5 مم عبر العرض الكلي 2200 مم—أساسي لمحاذاة الجنافة الدقيقة على أقسام السفن.
قدرة اللف ذات المحور المائل المتخصصة تنتج أطراف البحارات والأسطح المخروطية المحفورة دون تشكيل ثانوي. تقلل الخطوات التصنيعية، تقلل وقت التصنيع، تعزز التكامل الهيكلي.
تتيح تركيبات القوالب المدمجة (مع علب سريعة التبديل اختيارياً) الثني الحاد للزوايا 90 درجة وإنتاج الإطارات المنفذة للفتحة—التحويل الآلة الواحدة إلى خلية تصنيع السفن متعددة الوظائف.
تصميم ثوري مستمد من تقنية بريطانية "Smith" (مرخصة). ترتبط كل لفة سفلية بمحرك مخصص (كهربائي أو هيدروليكي) عبر معدل كوكبي—التخلص من التدخل الميكانيكي للتروس الذي عانى منه تصاميم المحور المشترك التقليدية.
المقاييس الدقيقة:التزامن في الدفع: ±3% فرق الزخم | وقت استجابة المحرك: <100ms | الدقة في الحالة الثابتة: ±1% تغيير في السرعة تحت الحمل الكامل
يتم ضبط مسافة اللف الأرضي من الحد الأدنى (سحب الصفيحة الضيقة) إلى الحد الأقصى (للانحناء ذي الشعاع الواسع). يتيح التعديل الهيدروليكي أو الميكانيكي تغييرًا سريعًا بين الأشكال الهندسية المختلفة لأقسام الغلاف.
التأثير التشغيلي:وقت التبديل: 15-20 دقيقة | دقة الإعداد: ±5 مم | السعة: محفوظة عند الطاقة الكاملة عبر المدى بأكمله
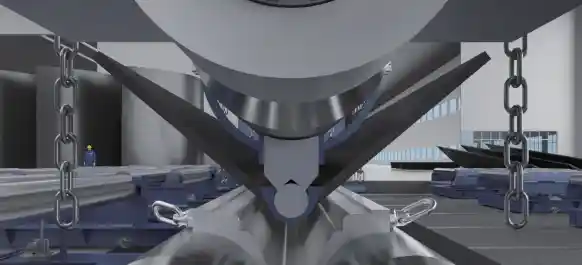
مدعومة العوارض العلوية والسفلى بواسطة مصفوفات من الأسطوانيات الأسطوانية (أسطوانيات النسخ الاحتياطي) التي تتعويض الثني المرن تحت الحمل بنشاط. كل أسطوانية دعم يتم التحكم فيها بواسطة أسطوانة هيدروليكية متناسبة فردية.
التأثير على الجودة:تحمل الاستقامة: ±1.5 مم على 2200 مم | محاذاة الجناح: تقلل إعادة العمل 40% | توزيع الإجهاد الداخلي: الحمل المتناسق يمنع تركيز الإجهاد
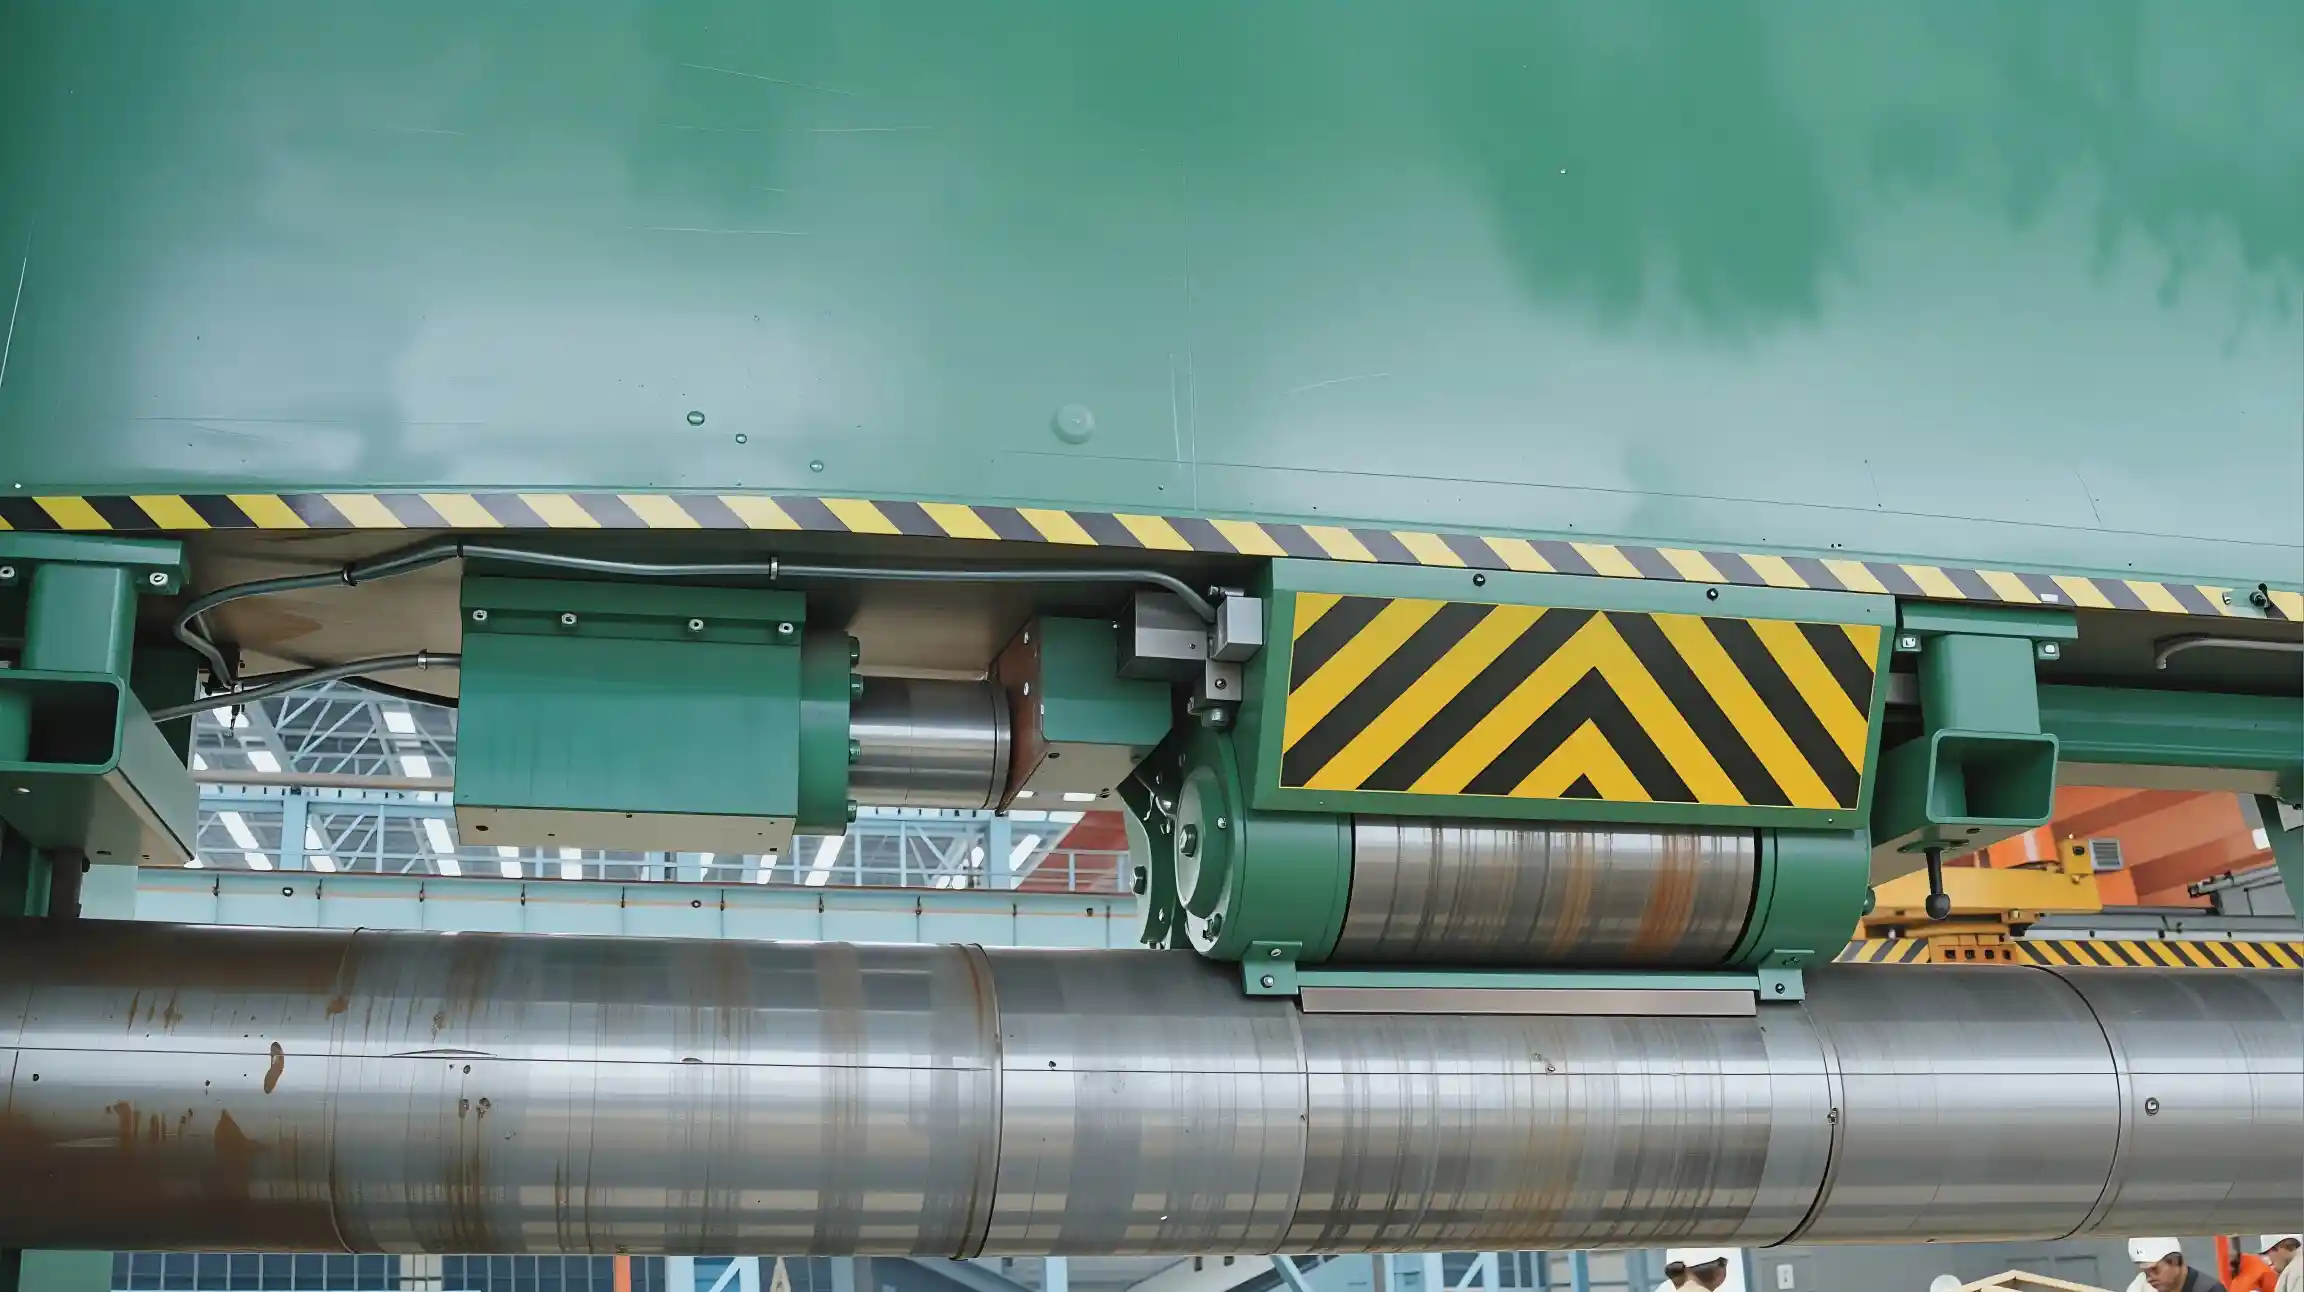
التكوين المتخصص للدوران على محور مائل يتيح إنتاج أطراف البحر المنحدرة، جدران الكبين المائلة، وقسم التحول بدون عمليات تشكيل ثانوية.
نظام سليلة القالب السريعة التبديل يتيح تحويل من آلة الدوران إلى ضاغط انحناء زاوية. الأسطوانة العلوية ترتبط بإدراج القالب الزاوي؛ الأسطوانة السفلى تعمل كطاولة دعم.
عملية التبديل السريعتركيب الكارتريدج: تحديد الدقة باستخدام V-block، 4 براغي سريعة الإفراج | وقت التبديل: أقل من 15 دقيقة | الدقة: التكرار ±0.5 مم
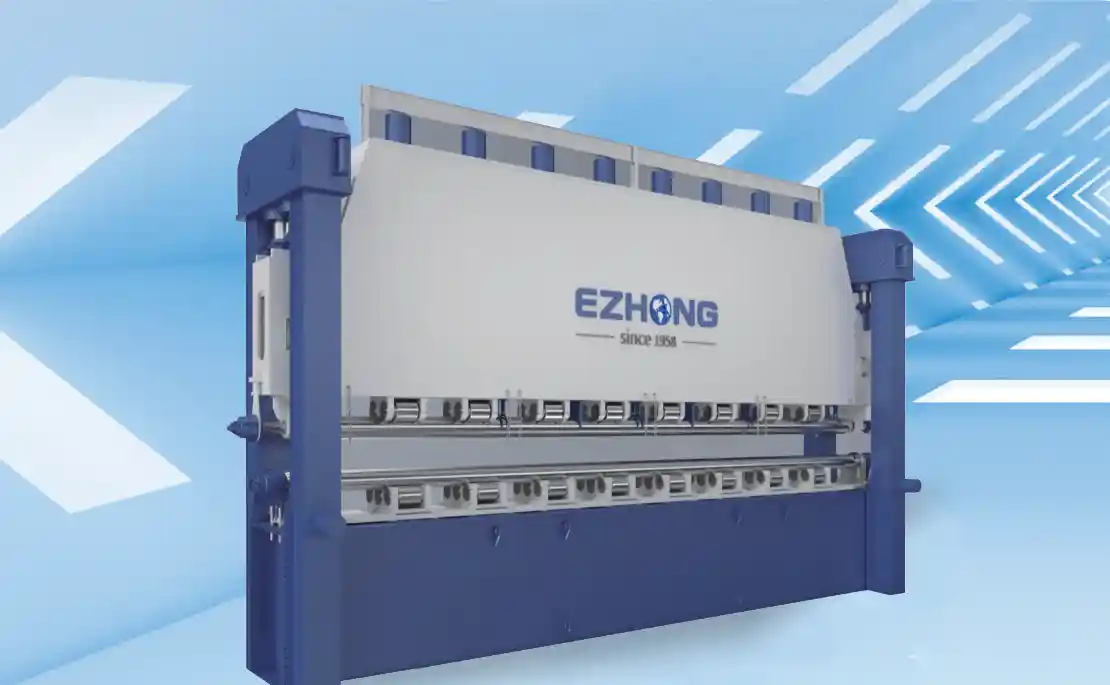
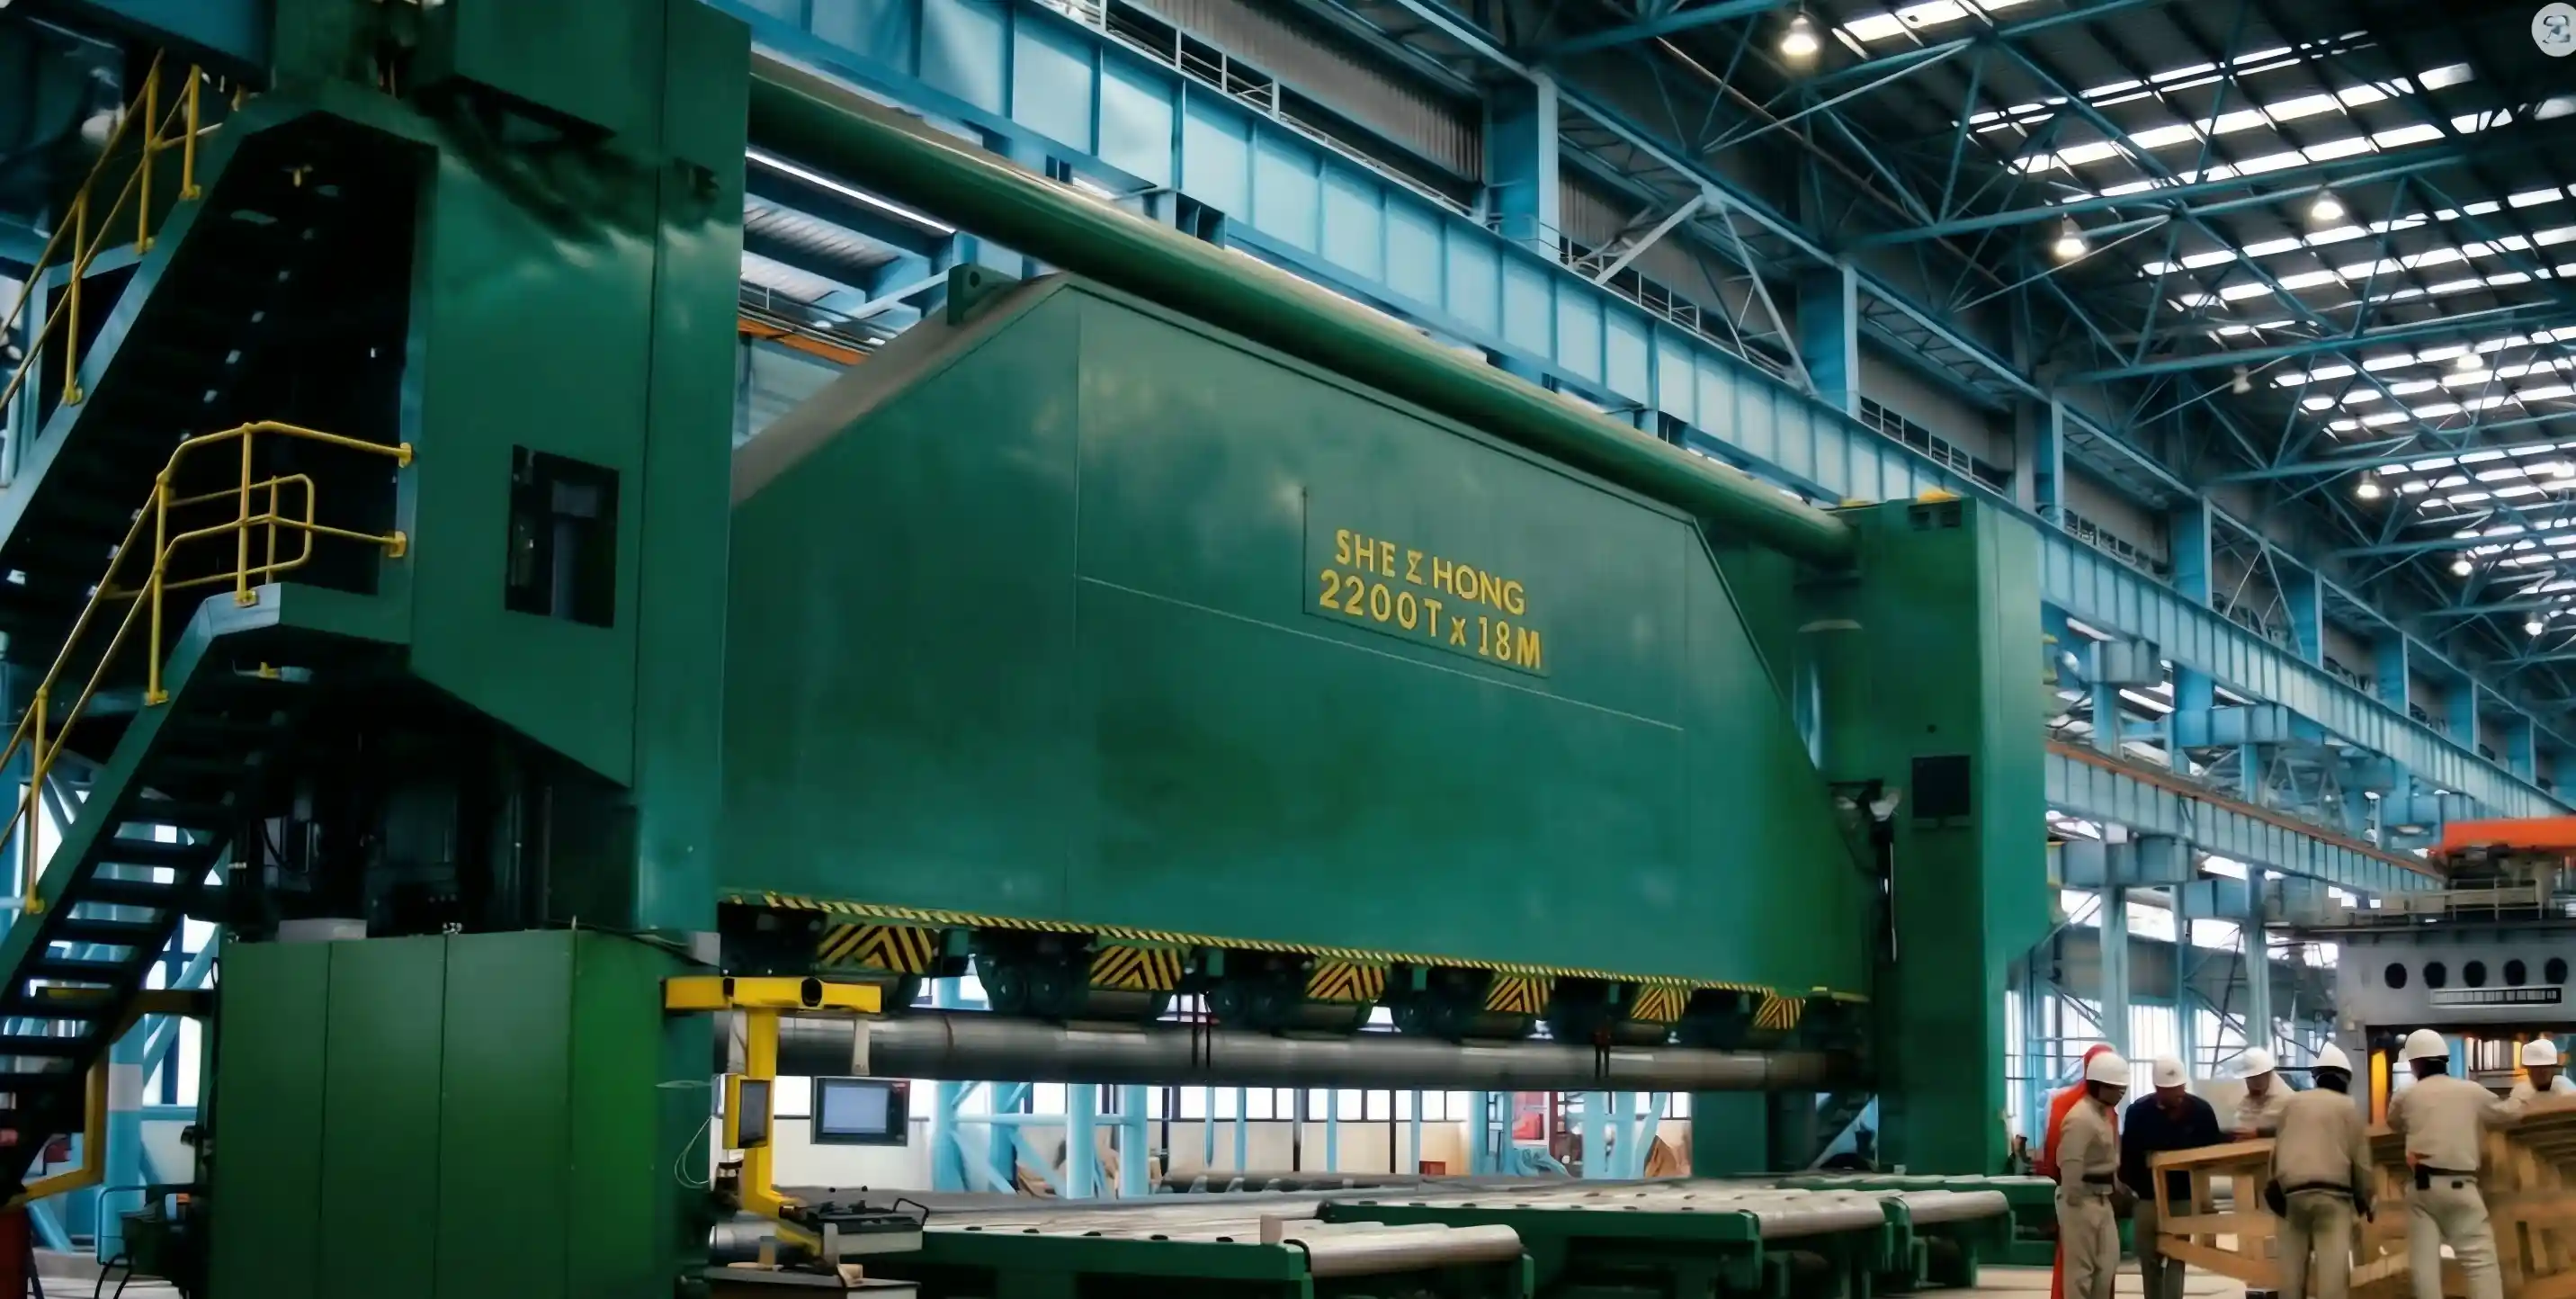
ستيل هيكلي عالي القوة (Q355، DIN StE355)، مُفرغ الإجهاد تمامًا. حسب شهادة DNV-GL. انحراف الإطار<0.8 مم تحت الحمل المقاس الكامل على طول عرض 2200 مم. تسطيح دقيق ±0.5 مم/متر.
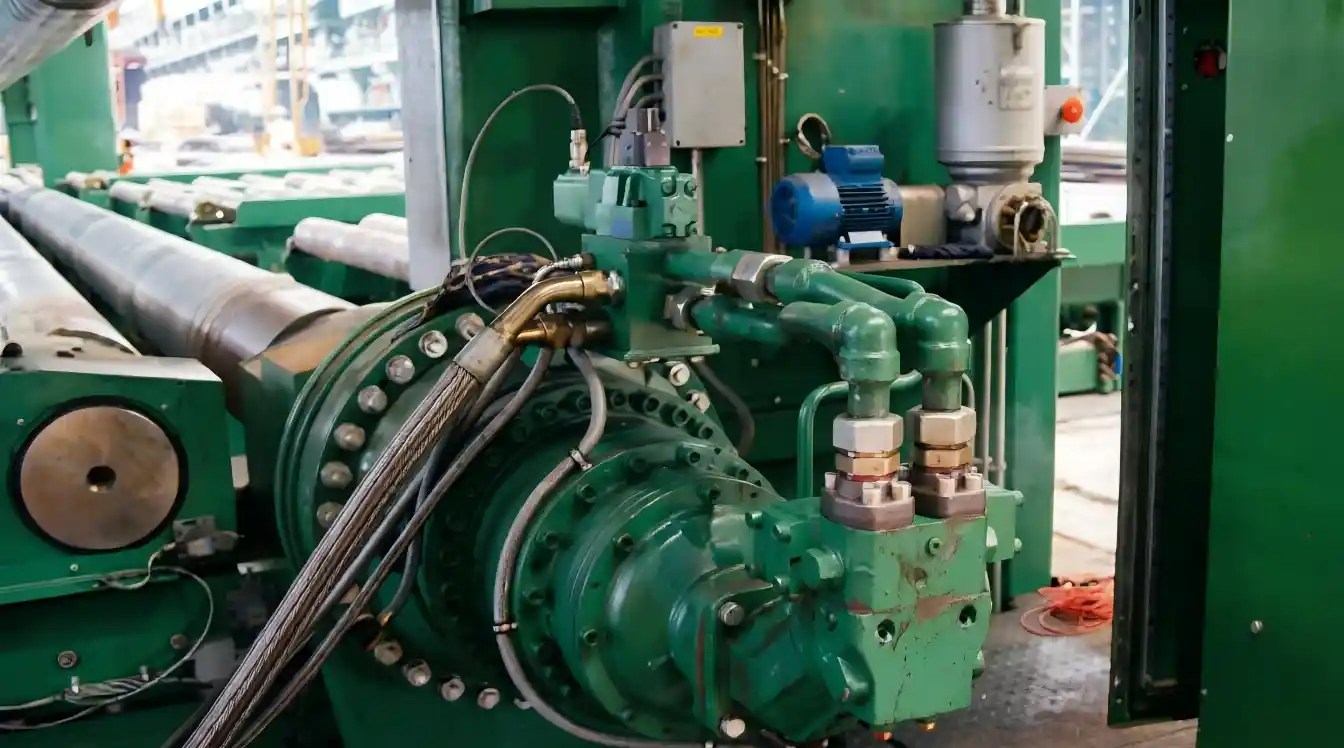
الأسطوانات السفلية اليسرى واليمنى من الفولاذ المطروق 42CrMo، قطر 250-300 مم. محرك كهربائي مخصص 15-30 كيلوواط + معدد كوكبي بنسبة 1:60. معدد دودي بنسبة 1:100 مع وصلة مشتركة.
مضخة متغيرة السعة بمبدل أو رمح شاسبليت بسعة 100-150 سم³/لولبة. خزان زيت بسعة 3000-4000 لتر مزود بحواجز داخلية. مبرد زيت لوحي-إطار 40 كيلووات. تصفية مطلقة بدقة 10 ميكرومتر. صمام تخفيف معتمد من DNV مع أنابيب مقاومة للنار.
دعم العوارض العلوية والسفلى بـ4-7 أسطوانيات أسطوانية بقطر 125 مم. أسطوانات هيدروليكية متناسبة فردية بقطر 40-50 مم. سعة التحميل 300-500 كيلو نيوتن لكل نقطة دعم. دقة الموضع ±2 مم عبر LVDT.
| النموذج | عرض الصفيحة (ملم) | النصف القطري الأدنى (مم) | صفوف الدعم | قوة المحرك (كيلووات) | القدرة (T) | الأبعاد L×W×H (مم) |
|---|---|---|---|---|---|---|
| 3R-1000×12500 | 1000 | 600 | — | 30×2 | 150 | 12500×1200×2400 |
| 3R-1500×13500 | 1500 | 600 | — | 55×2 | 200 | 13500×1700×2600 |
| 3R-2000×17000 | 2000 | 650 | — | 75×2 | 250 | 17000×2200×2800 |
| 3R-2200×18000 | 2200 | 650 | 4(6) | 75×2 | 280 | 18000×2400×3000 |
| 3R-2200×21000 | 2200 | 650 | 4(7) | 75×2 | 300 | 21000×2400×3200 |
أجب على بعض الأسئلة السريعة لمساعدتنا في توصية أفضل آلة لثني الألواح المناسبة لتطبيقك.
AH32, AH36, EH36 فولاذ بحري الدرجة | السمك 15-40 مم | نصف قطر نموذجي 800-2500 مم | إنهاء سطح مثالي؛ لا خدوش؛ دقة مستديرة للتوافق مع اللحام.
فولاذ بحري A-Grade, AH32 | السمك 12-25 مم | الزاوية النموذجية 30-45° ملف متفرد | اتساق زاوي دقيق ±0.5°؛ انتقال سلس للأنابيب لللحام.
AH32، DH36 | السمك 10-30 مم | القطر النموذجي 1200-3000 مم | التجانس ≤1.5%؛ نظافة السطح الداخلي/الخارجي.
الدرجة A، AH32 | السمك 8-20 مم | العرض النموذجي 200-400 مم | اتساق ملف الخندق؛ الانتقالات السلسة تمنع تجمع الماء.
سبائك متخصصة مزدوجة 2205، أوستنيتيك 316L | السمك 6-25 مم | تعويض نموذجي ±100-150 مم | دقة هندسة 3D معقدة؛ الانتقالات السلسة تقلل من التركيزات التوترية.
AH36, EH36 فولاذ عالي القوة | السمك 20-40 مم | أقسام متعددة ملقاة مدمجة في وصلة صندوقية | الدقة الأبعادية لتثبيت المحرك؛ توزيع التوتر موحد.
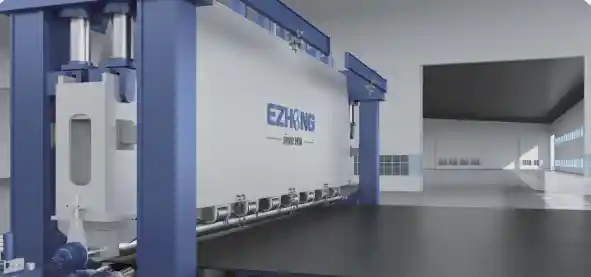
التحدي:آلات التكمة 4 التقليدية أنتجت زوايا coaming الفتحة غير متسقة (±1.5-2° variation). الأقسام المعيبة تتطلب لحام التصحيح اليدوي، استهلاك 3-4 ساعات لكل 100 قسم. الاختناق الإنتاجي: 40 سفينة/سنة مقابل طلب السوق 60+/سنة.
الحل:آلة مكررة 3R-2200×21000 ذات أسطوانات سفلية مستقلة مزدوجة بقدرة لف منحرف.
النتيجة:معدل العيوب انخفض من 8% إلى 0.5%. تم إلغاء وقت إعادة العمل 3-4 ساعات/100 قسم. زيادة القدرة الإنتاجية من 40 → 62 وعاء/سنة. تأثير الإيرادات السنوية +€45M. فترة استرداد 11 شهر.
التحدي:تتطلب السفن السياحية الفاخرة أقسام هيكل مرئية مثالية. تحمل انحراف الجهاز السابق ±3 مم أدى إلى مشاكل محاذاة في اللحام؛ تكلفة إعادة العمل 800-1200 يورو لكل قسم عبر 80-100 قسم لكل سفينة.
الحل:متكاملة 3R-2200×18000 مع تعويض انحراف متقدم (دعم أسطوانات 7 نقاط) + قياس ليزري متزامن.
النتيجة:الجودة السطحية أزالت العيوب البصرية؛ تحمل الاستقامة ±1.5 مم تم تحقيقه. تكلفة إعادة العمل انخفضت من 80 ألف يورو إلى 5 آلاف يورو لكل سفينة (توفير 94%). انخفض وقت التنفيذ لتصنيع الهيكل بأسبوعين. لا مطالبات ضمان لعيوب أقسام الهيكل.
التحدي:زيادة الطلب على السفن الحاويات تطلب زيادة الإنتاج 40%. الأساس الحالي للمعدات غير كافٍ. الحاجة إلى توسعة سريعة للقدرة دون إضافة مساحة أرضية هائلة.
الحل:تمت إضافة الثانية 3R-2200×21000 آلة مُكوّنة لإنتاج هندسة مختلطة (أسطوانية + أقسام غريبة).
النتيجة:توسيع القدرة +40% إنتاج السفن دون مساحة أرضية إضافية. الاستغلال 87% → 94%. كفاءة المشغل تم تدريب 6 مشغلين؛ إنتاجية العمل +35%. استرداد الاستثمار 14 شهرًا.
التحدي:سفن الدعم البحرية تحتاج إلى درجة معدنية عالية القوة متخصصة (EH36، 6YK) مع منحنيات عدوانية. تعرضت الآلة السابقة إلى معدل تآكل للمواد 12% بسبب عيوب السطح أثناء اللف الغريب.
الحل:تم نشر 3R-2200×18000 مع منحنى ضغط محسن لـ EH36 + حماية سطح محسنة (لفة علوية مغطاة بمينا).
النتيجة:معدل الخردة انخفض من 12% → 0.8%. تحسين عائد المواد من 88% → 99.2%. توفير سنوي €420K في تكلفة المواد. تمكين الثقة بالجودة للتوريد إلى عملاء فاخرين.
الحد الأدنى للشعاع عند التحميل الكامل هو 600-650 مم حسب النموذج. عند التحميل النصفي (150 طن) يمكن أن يصل إلى 500 مم. يؤثر سمك المواد والدرجة بشكل كبير على النصف القابل للتحقيق—الصلب عالي القوة (EH36) يتطلب أشعة أكبر من الدرجات المنخفضة.
يتم التحكم في سبع أسطوانات دعم مستقلة للأسطوانة الهيدروليكية بواسطة خوارزمية PLC. توفر تغذية الضغط في الوقت الفعلي من كل نقطة دعم حساب التوزيع المثالي للتحميل لمواجهة انحراف الشعاع. يوفر قياس الليزر حلقة ردود الفعل؛ يؤدي الانحرافات >0.5 مم إلى ضبط تلقائي لنقطة الدعم.
Yes. يتكيف الجهاز مع سطح مقياس الطحن (شائع في شحنات لوحات الدرجة البحرية). يزيل الكاشطات المتكاملة جسيمات المقياس قبل اللف. التوصية: تنظيف متفجر إلى Sa 2.5 قبل اللف للحصول على إنهاء سطح مثالي.
نطاق الانزاح ±150 مم من المحور المركزي يمكّن إنتاج الأزواج من 0-45°. التسامح الدقيق ±0.5° للزاوية محافظ عليه عبر التحكم الهيدروليكي الخدمي في الانحدار. سعة التحميل في انزاح 30° هي ~80% الطاقة المُقيمة؛ في انزاح 45°، ~60% الطاقة المُقيمة.
حوالي 12-15 دقيقة لكل تبديل كارتوج (بما في ذلك تنظيف النظام الضاغط). لا أدوات خاصة مطلوبة؛ صيانة على مستوى المشغل. الكارتوجات قابلة للتبديل فيزيائيًا عبر الأسطول؛ تكرار ±0.5 مم.
500 ساعة تشغيل (عادة 3-4 أسابيع في عمليتين متتاليتين). يشمل الصيانة تغيير زيت الهيدروليكي وفلتر، إعادة تشحيم المحمل، تنظيف لفاف الصمام النسبي، معايرة صمام الضغط، فحص الختم. دورة الصيانة الكاملة: 12-16 ساعة.
نعم. الاتصال القياسي Ethernet/RS-485. يشمل تصدير البيانات: معرف الوظيفة، نوع القسم، درجة المواد، السمك، نصف القطر الانحناء، وقت الإنتاج، معرف المشغل، قياسات الجودة، حالة النجاح/الفشل. عادةً يتطلب التكامل 2-3 أسابيع هندسة + تنسيق IT.
نعم. اللف البارد قياسي (حد أقصى للجو 50 درجة مئوية). متغير اللف الساخن متاح (حتى 1000 درجة مئوية لسبائك متخصصة مثل الستانلس الدوبلكس والأوستنيتيك). يمكن لنفس الآلة التبديل بين الوضعين مع إعادة التهيئة؛ يُنصح بوقت تهدئة 2-3 ساعات بين التحولات الساخنة/الباردة لمنع التشوه الحراري.
شهادة DNV-GL (Det Norske Veritas - Lloyd's Register المكافئة للاستخدام البحري). تغطي إعدادات صمام تخفيف الضغط، مواصفات خراطيم، متطلبات سائل هيدروليكي بحري، السلامة الكهربائية في بيئة حوض التصنيع. يتوفر خيار موافقة ABS.
معايرة المصنع أثناء التشغيل ترسم منحنى انحراف الحزمة عبر نطاق الحمل الكامل. يُوصى بإعادة المعايرة على الموقع سنوياً عبر إجراء القياس بالليزر للدقة (2-3 ساعات). يوفر جدولاً بحثياً للوحة التحكم للمشغل؛ يعدل تلقائياً ضغط الدعم حسب المادة/السمك.
جميع الصمامات النسبية ترجع إلى الحياد بالرغبة (الموضع الآمن عند الخمول). يحافظ الضغط المتراكم في خزان الزخارف على إلغاء التحميل الخاضع للرقابة عبر صمام تخفيف الضغط. يبقى القطعة الشغل آمنة على الجهاز؛ لا خطر سقوط حر. يمكن للمشغل إلغاء التحميل يدوياً عبر مضخة يدوية إذا كان الطاقة الطارئة غير متاحة.
نعم. تتطلب هذه المواد منحنيات ضغط مختلفة وسرعات أبطأ (1.0-2.0 م/دقيقة مقابل 2.5-4.0 م/دقيقة قياسية). يتكيف التحكم PLC مع ملفات تعريف المواد المخزنة في قاعدة البيانات. نوصي باستشارة هندسة EZHONG لإنتاج سبيكات متخصصة لأول مرة.
| ملحق | وقت التسليم | وظيفة | القيمة البحرية المحددة |
|---|---|---|---|
| تعويض الانحناء المتقدم (7 نقاط) | 6 أسابيع | مصفوفة أسطوانات دعم فاخرة للأقسام ذات السطح الزائد السلاسة | أساسي للسفن الفاخرة؛ يتيح الاستقامة ±1.5 مم إنتاج هيكل سفينة مثالي |
| نظام قياس الليزر في الخط | 10 أسابيع | تغذية رجوعية للقطر والشكل البيضاوي والاستقامة في الوقت الفعلي | يكتشف العيوب أثناء اللف؛ يمكّن تصحيح الضغط التلقائي؛ جودة التمرير الأولى 99.5% |
| مكتبة المطابق سريعة التغيير | 8 أسابيع | 6-8 أشكال مطبقة مختلفة للقدرة متعددة الوظائف | تحول الآلة من اللف إلى الثني الزاوي إلى الإنتاج بثقوب مقصوصة |
| حزمة اللف اللامركزي الدقيقة | 6 أسابيع | تحكم سيرفو محسن للإنتاج بالإزاحة والزاوية | دقة زاوية ±0.3 درجة للقوس البحري؛ يلغي التصحيح اليدوي |
| نظام زيت هيدروليكي من فئة بحرية | 4 أسابيع | سائل مقاوم للصدأ + تبريد محسن + ختم بالرذاذ الملحي | حيوي للعمليات الاستوائية/البحرية؛ يمدد عمر المكونات الهيدروليكية 40% |
| واجهة محطة لحام التماس المتكاملة | 9 أسابيع | تنسيق الموضع مع روبوت اللحام اللاحق | يضمن دقة نقل القسم ±2 مم؛ يسرّع التسليم؛ يمنع تلف الأجزاء |
| ناقل نقل صفائح أفقي | 10 أسابيع | ناقل متحرك يربط إخراج الأسطوانة بمحطة تحضير اللحام | يزيل الحركة اليدوية للقسم؛ يسرع سير العمل؛ يمنع الخدوش |
| التصحيحات البعيدة والصيانة التنبؤية | 6 أسابيع (الاشتراك: 12 ألف يورو/سنة) | الرصد السحابي، الإنذارات بالفشل القائم على التعلم الآلي | يمنع 85% من التوقف غير المخطط؛ يقدر مشغلو البحرية الموثوقية |
| حزمة تكوين اللف الساخن | 12 أسبوع | أسطوانات محسنة، تبريد محسن، عزل | يتيح معالجة سبائك متخصصة (دوبليكس، أوستينيتيك) حتى 1000 درجة مئوية |
| ترقية شهادة DNV-GL | 8 أسابيع | الموافقة التنظيمية البحرية من طرف ثالث | مطلوب للتأمين/التصنيف لميناء السفن معين؛ يضيف قيمة إعادة البيع |